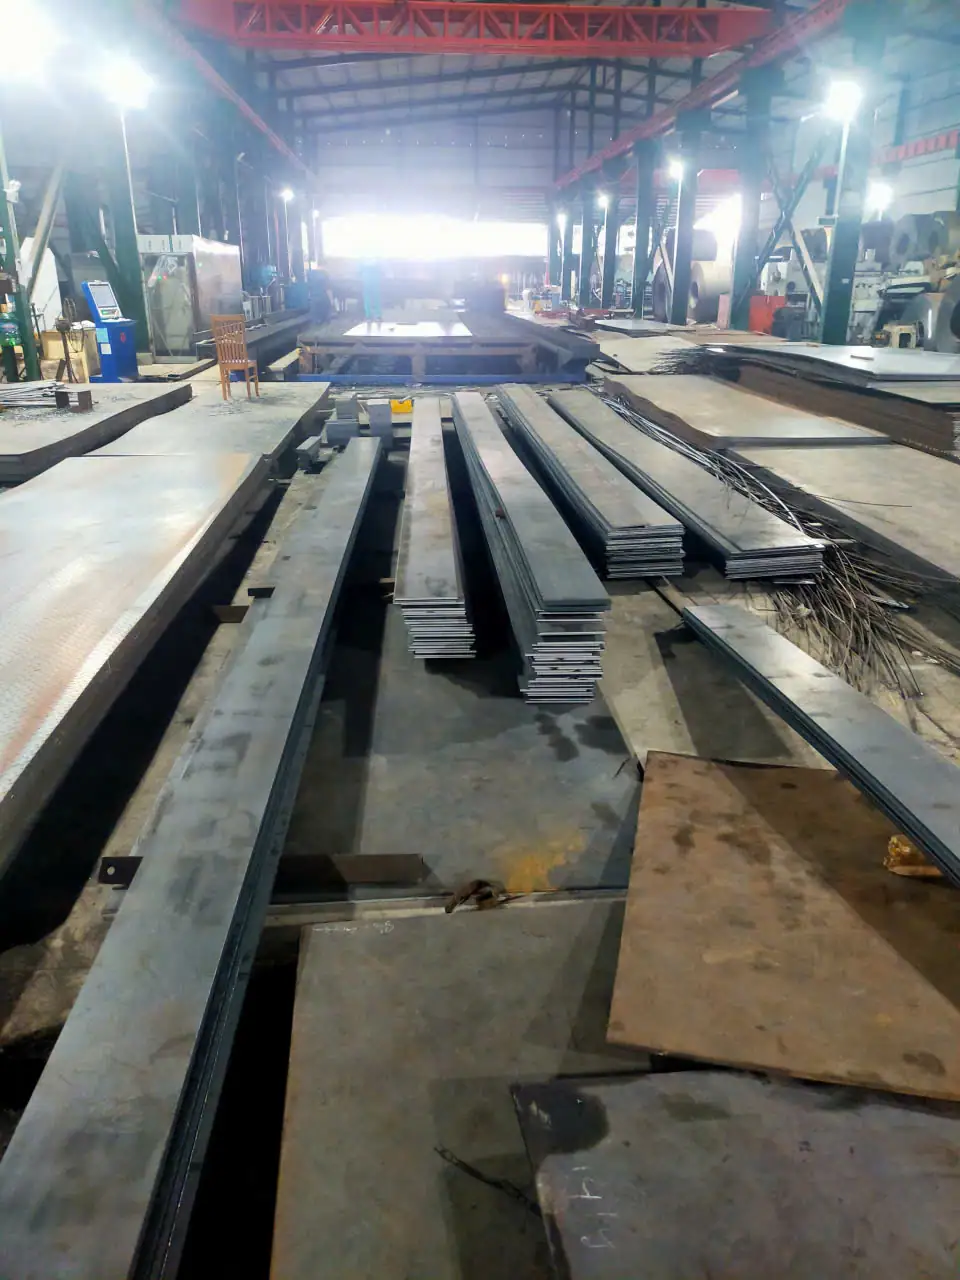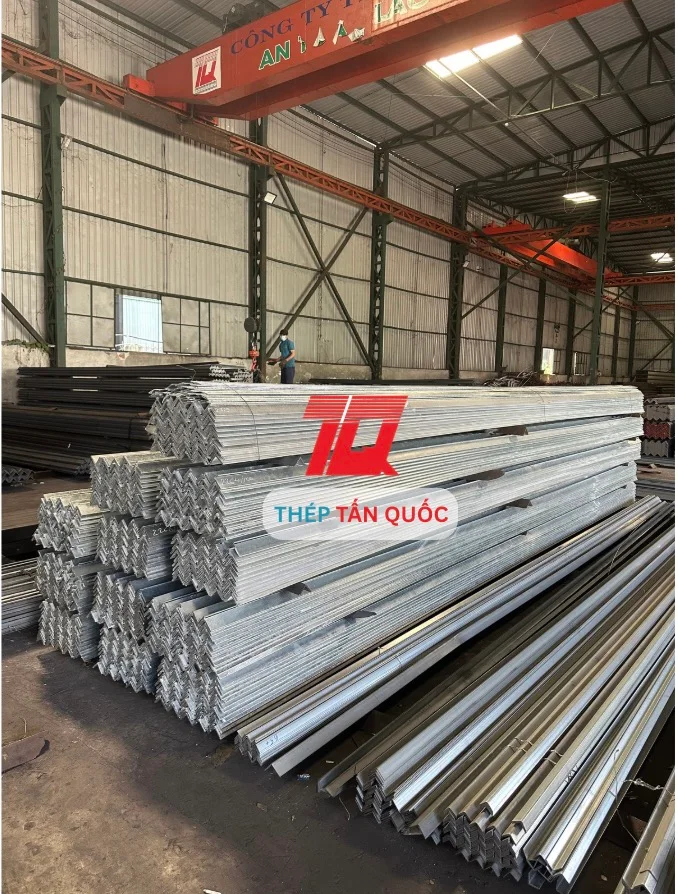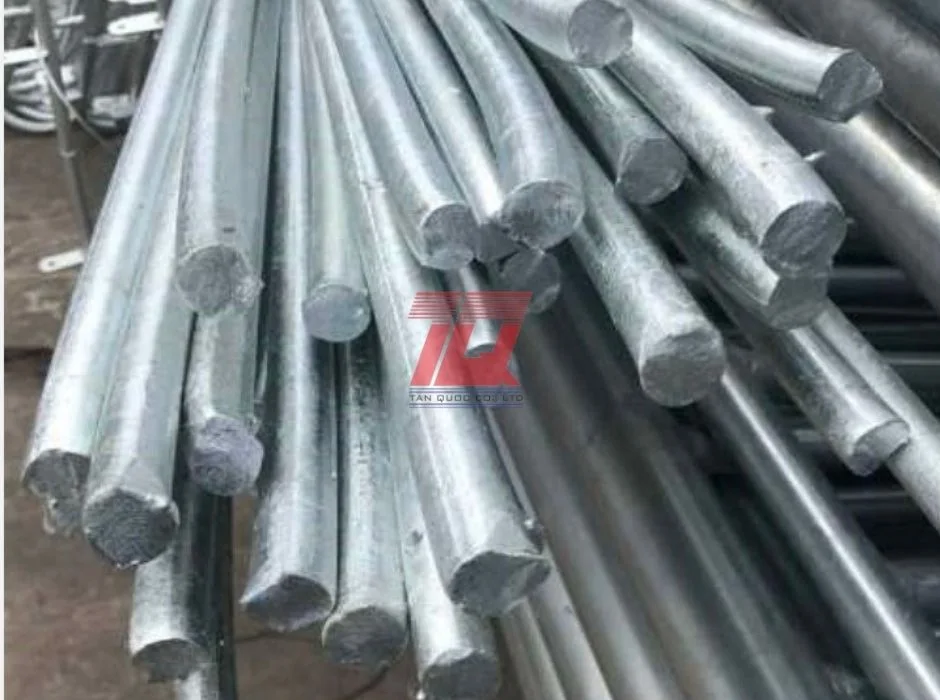
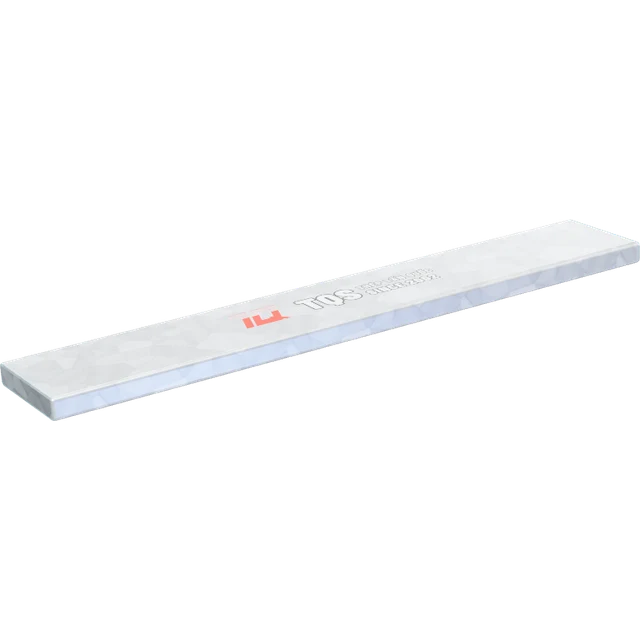
Thép la mạ kẽm — thép lập là mạ kẽm, thép dẹt mạ kẽm — là thép lập là cắt đúng quy cách rồi nhúng bể kẽm nóng chảy 450 °C. Đừng lẫn với thép la xẻ từ cuộn mạ kẽm sẵn: loại đó kẽm chỉ hai mặt, hai cạnh xẻ là thép trần.
Ven biển, nhúng nóng bền hơn sơn: sơn chỉ che chắn, xước tới nền là gỉ lan ngầm dưới màng. Kẽm âm hơn sắt nên ăn mòn thay cho sắt, xước vẫn không gỉ lan.
Quy cách và mác thép
| Hạng mục | Giá trị |
|---|---|
| Bản rộng | 20 · 25 · 30 · 40 · 50 · 60 · 75 · 100 · 125 · 150 mm |
| Độ dày | 3 · 4 · 5 · 6 · 8 · 10 · 12 mm |
| Chiều dài | 6 m tiêu chuẩn · cắt theo quy cách |
| Lớp mạ | Nhúng nóng theo TCVN 5408 (ISO 1461): dày 3 – 6 mm ≥ 70 µm, trên 6 mm ≥ 85 µm (trung bình); dày hơn theo yêu cầu |
| Mác thép | SS400 · Q235B · CT3 |
| Kẽm mạ | Kẽm thỏi 99,995% (Zn 99.995) |
- SS400 theo JIS G3101 — giới hạn chảy tối thiểu 245 MPa ở chiều dày đến 16 mm.
- Q235B theo GB/T 700 — giới hạn chảy tối thiểu 235 MPa; cấp B thử va đập Charpy V ở +20 °C.
- CT3 — mác cacbon thông thường, gần tương đương SS400.
TCVN 5408:2007 là bản Việt Nam của ISO 1461.
- ISO 1461: dày từ 6 mm, lớp mạ trung bình tối thiểu 85 µm, cục bộ 70 µm; dày 3 – 6 mm là 70 và 55 µm.
- ASTM A123: thép la thuộc nhóm strip and bar — dày từ 6,4 mm là cấp mạ 85 (85 µm trung bình), 3,2 – 6,4 mm cấp 75.
- Kẽm thỏi Zn 99,995%, trên mức 98,5% ISO 1461 yêu cầu.
Ứng dụng thực tế
Thanh tiếp địa, giá đỡ tủ điện, máng cáp. Chọn thép la mạ kẽm để cùng kim loại với cọc và kết cấu đã mạ; đấu đồng vào là tạo cặp điện hóa, kẽm quanh mối nối ăn mòn nhanh. Bản 25 – 40 mm dày 3 – 4 mm, bắt bulông hoặc hàn thẳng vào kết cấu.
Lan can, tay vịn, khung cửa ngoài trời. Bản 40 – 60 mm dày 5 – 6 mm cho thanh ngang, 25 – 30 mm dày 3 – 4 mm cho nan. Hàn xong cả khung rồi mới nhúng.
Giá đỡ ống, gông, đai ống. Bản 50 – 100 mm dày 6 – 10 mm uốn theo đường kính ống, khoan lỗ bulông hai đầu. Gông thép la đen ở nhà máy thủy sản mục trước đường ống.
Kết cấu phụ trợ ven biển, nhà máy hóa chất. Bản nối, chân đỡ thiết bị — nằm cao, khó sơn lại.
Gia công kèm được gì
Cắt chiều dài, cắt biên dạng, đột lỗ theo file DWG, DXF bằng plasma hoặc gas CNC, dung sai ±1 mm; uốn chấn trên máy chấn CNC Yawei PBA-500/6200. Thứ tự đúng: cắt, khoan, hàn xong mới vào bể kẽm ở nhà máy KCN Hòa Khánh — mép cắt và thành lỗ cũng có kẽm. Hàn sau khi mạ thì nhiệt đốt cháy kẽm quanh mối, phải dặm sơn giàu kẽm theo ASTM A780. Xem gia công thép, thép mạ kẽm.
Đặt hàng
Quy cách ngoài bảng nhập theo đơn, không có khối lượng đặt tối thiểu. Báo giá trong 24 giờ làm việc. Mỗi lô kèm CO và CQ. Đơn dự án, gia công theo bản vẽ gọi 0327 865 588; mua lẻ 0393 295 305 hoặc 0338 636 025.