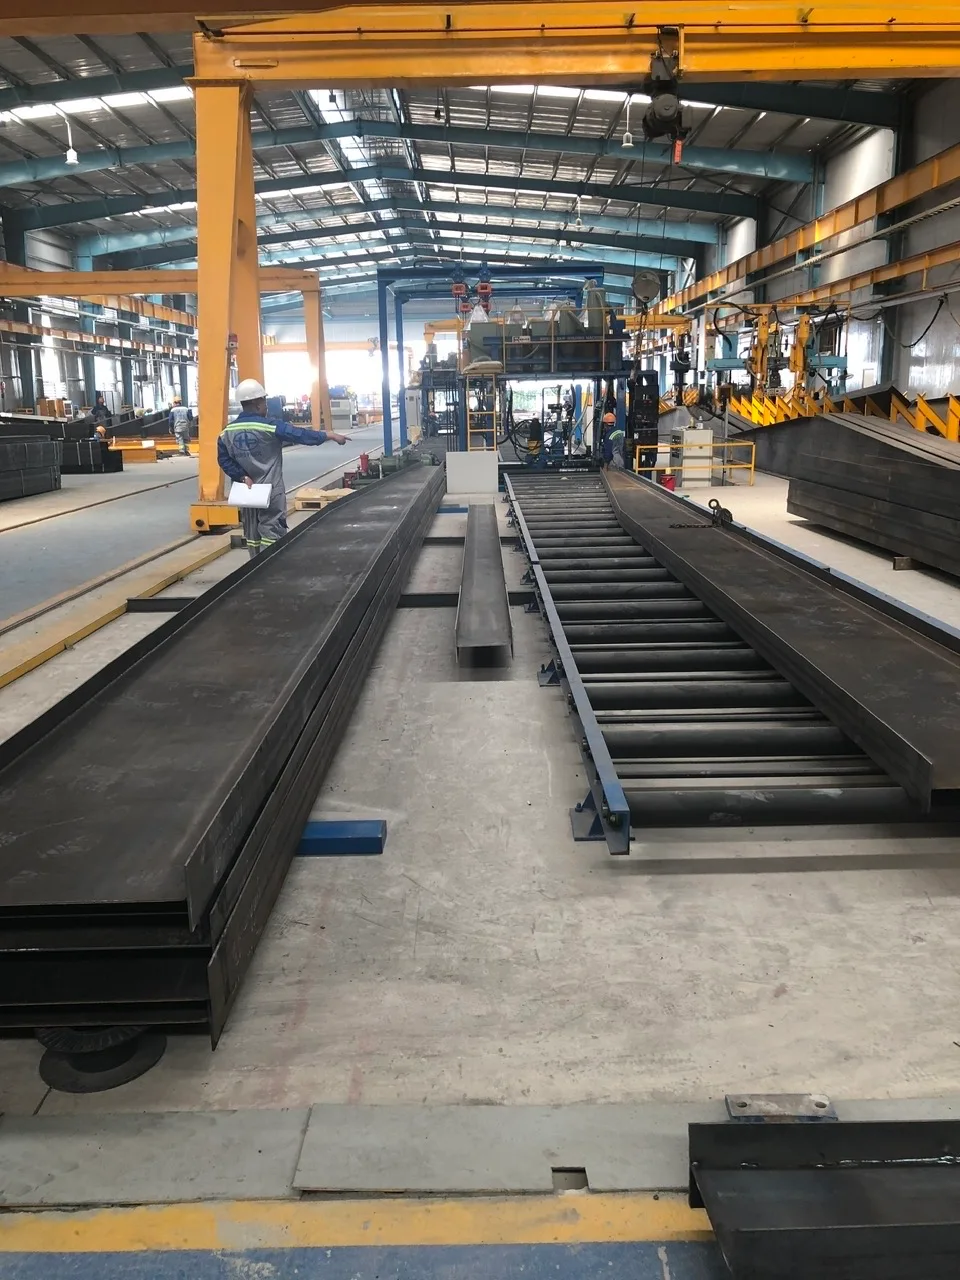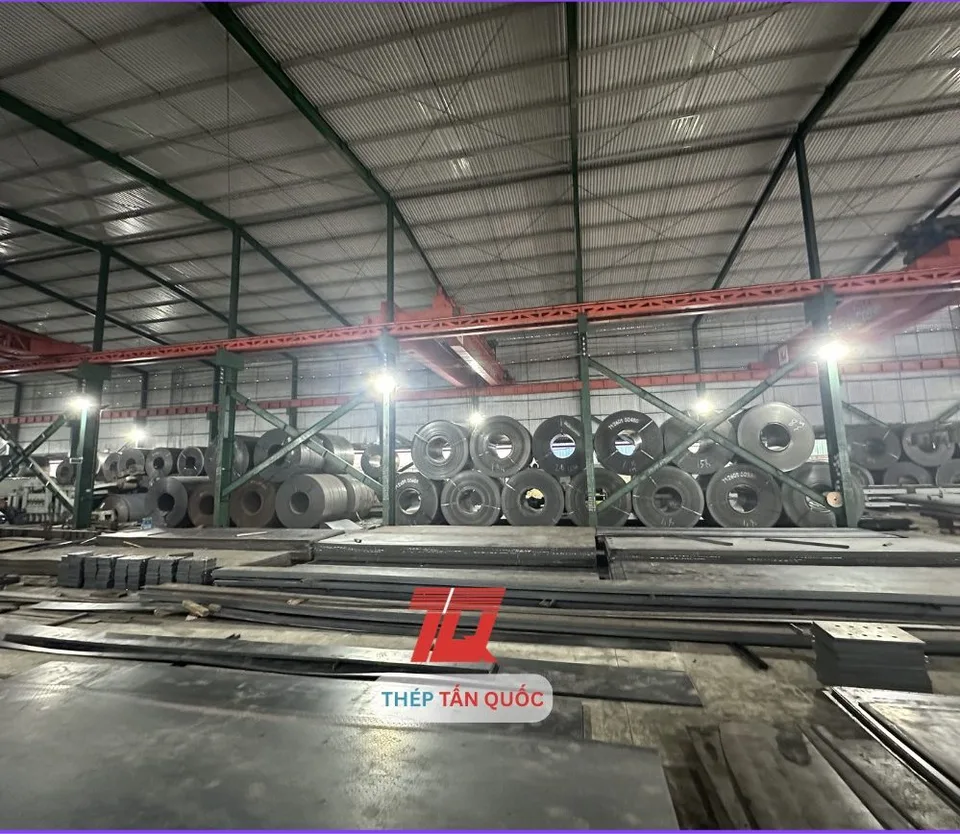
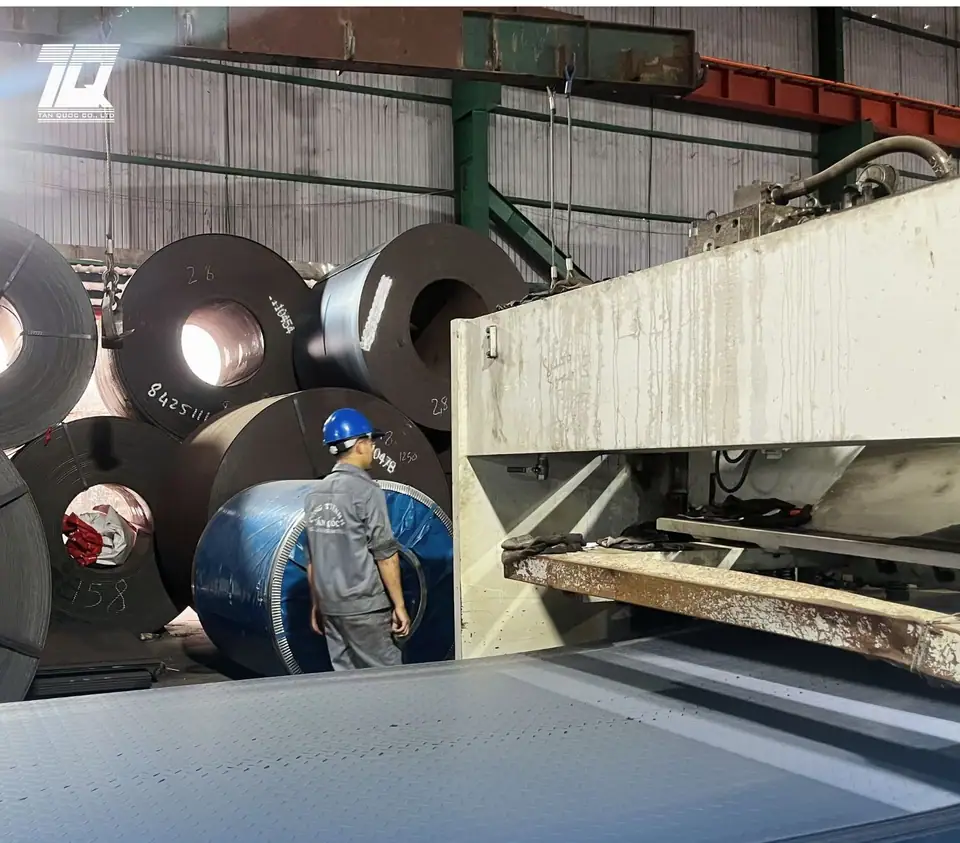
Xả cuộn – nắn thẳng – cắt tấm là ba công đoạn nối liền nhau trên cùng một dây chuyền: cuộn cán nóng bóc ra thành băng, băng được nắn hết cong vênh, máy cắt chặt thành tấm đúng chiều dài đặt trước. Đầu vào là cuộn dày 1,2 – 23mm, khổ đến 1.500mm; đầu ra là tấm dài 1 – 12m, khổ tấm tiêu chuẩn 1.500 × 6.000mm, dung sai chiều dài ±2mm. Nhà máy của Công ty TNHH Thép Tấn Quốc tại Lô 6, Đường 9A, KCN Hòa Khánh, Đà Nẵng làm trọn ba việc này từ năm 2005, nên thép giao đi dùng được ngay.
Toàn bộ quy trình và sai số kiểm soát được ở từng bước
| Bước | Thiết bị | Thông số kiểm soát |
|---|---|---|
| Hạ cuộn, lên trục xả | Cầu trục nhà máy | Nâng tới 35 tấn |
| Xả cuộn | Dây chuyền xả cuộn | Cuộn dày 1,2 – 23mm, khổ đến 1.500mm |
| Nắn phẳng băng | Máy nắn 9 trục so le | Băng ra bàn lăn phẳng, hết cong vênh |
| Cắt tấm theo chiều dài | Máy cắt bay chạy trên ray | Tấm dài 1 – 12m, dung sai chiều dài ±2mm |
| Xẻ băng thép la | Dao đĩa | Xả băng theo khổ yêu cầu |
| Nắn thẳng thép hình, thép thanh | Máy nắn thuỷ lực CLS-16.6300 | Về độ thẳng tiêu chuẩn trước khi cắt |
| Cắt hình theo bản vẽ | Plasma và gas CNC (DWG, DXF) | Tấm dày đến 50mm, dung sai ±1mm |
| Cắt thẳng số lượng lớn | Máy cắt thuỷ lực | Tấm dày đến 20mm |
| Tạo hình tiếp theo bản vẽ | Máy chấn CNC Yawei PBA-500/6200 | Lực chấn 500 tấn, chấn dài tới 6.200mm |
| Kiểm tra, đóng kiện | Đo lại kích thước từng lô | In tem TQS trước khi đóng kiện |
Các con số trong bảng là thông số thiết bị đã công bố của nhà máy Hòa Khánh. Dung sai kích thước và độ phẳng của thép tấm cán nóng tra theo JIS G3193; mác thép chạy trên dây chuyền theo JIS G3101 (SS400), GB/T 700 (Q235B) và GB/T 1591 (Q345B).
Vì sao cuộn thép bóc ra không tự phẳng
Lớp ngoài cuộn bán kính lớn, lớp trong bán kính nhỏ, nên mỗi đoạn của cùng một băng thép “nhớ” một độ cong khác nhau. Bóc ra, băng không tự phẳng lại. Ứng suất dư hiện ra dưới bốn dạng, và không dạng nào tự mất khi cắt:
| Tật của thép cuộn | Nhìn ra bằng gì | Hậu quả nếu đưa thẳng vào kết cấu |
|---|---|---|
| Cong theo chiều dài (coil set) | Tấm vồng lên như mảnh cuộn, nặng nhất ở đoạn gần tâm cuộn | Mỏ plasma CNC không giữ được khoảng cách tới phôi, mép cắt vát và lệch |
| Cong ngang (crossbow) | Mặt tấm cong theo bề rộng, kê lên bàn thì hai mép không chạm | Bản mã kê lên nhau còn hở, mối hàn ngấu không đều |
| Sóng mép (edge wave) | Mép tấm nhấp nhô vì lực cán không đều theo bề rộng | Tấm vào máy chấn bị lệch đường gấp, cạnh thành phẩm không thẳng |
| Cong lưỡi liềm (camber) | Đặt tấm xuống, một mép dài hơn mép kia, cả dải cong về một phía | Tấm cắt ra thành hình bình hành, lỗ bulông lệch tim, dựng cấu kiện phải khoét lại lỗ |
Dung sai độ phẳng và độ thẳng cho phép của thép tấm cán nóng tra theo JIS G3193.
Bỏ bước nắn thì dung sai ±1mm của máy cắt hình mất nghĩa: máy chỉ cắt theo mặt phôi đang cong.
Bộ nắn nhiều trục xoá ứng suất dư thế nào
Băng thép qua lô kẹp rồi vào máy nắn 9 trục so le. Chín trục xếp so le trên – dưới bắt băng uốn qua lại, biên độ giảm dần từ trục đầu tới trục cuối. Mỗi lần uốn vượt giới hạn chảy là một lần thớ thép ghi lại trạng thái mới; uốn ngược rồi giảm dần thì ứng suất hai mặt tấm cân nhau, tấm nằm yên. Một cặp trục ép phẳng chỉ giữ được lúc còn lực, thả ra thép đàn hồi về chỗ cũ. Dải mỏng gần 1,2mm ăn ít lực nắn hơn dải dày sát 23mm.
Bước 1 – Xả cuộn và cắt tấm
Cầu trục nhà máy và kho nâng tới 35 tấn, cuộn vào thẳng trục máy xả, không phải chia nhỏ lô. Máy cắt bay chạy trên ray, đuổi theo băng đang chạy để chặt đúng chiều dài, nên không phải dừng băng ở mỗi nhát cắt. Chiều dài đặt được 1 – 12m, dung sai chiều dài ±2mm; khổ tấm tiêu chuẩn sau cắt là 1.500 × 6.000mm, khổ khác vẫn cắt theo yêu cầu. Cần thép la hoặc băng hẹp thì băng rộng qua dao đĩa, xẻ thành nhiều dải đúng bề rộng rồi bó lại.
Bước 2 – Nắn thẳng thép hình và thép thanh
Thép U, I, V và thép tròn đặc — nghề thép miền Trung hay gọi là thép láp — thường bị cong sau vận chuyển. Máy nắn thuỷ lực CLS-16.6300 đưa chúng về độ thẳng tiêu chuẩn trước khi cắt. Cắt trước rồi nắn sau là cách chắc chắn sai chiều dài: cây còn cong đo ra dài hơn cây đã thẳng.
Bước 3 – Cắt theo quy cách khi đã có phôi phẳng
| Cách cắt | Dùng cho | Giới hạn đã công bố |
|---|---|---|
| Laser sợi quang | Tấm mỏng, chi tiết nhiều lỗ | Mép cắt sạch, không ba via, không phải mài lại |
| Plasma / gas CNC theo file CAD | Bản mã, mặt bích, tấm đế theo DWG, DXF | Tấm dày đến 50mm, dung sai ±1mm |
| Cắt thuỷ lực | Cắt thẳng, số lượng lớn | Tấm dày đến 20mm |
| Cưa vòng | Thép tròn đặc, thép hình | Cắt vuông mặt, không cháy mép |
Giới hạn trong bảng là thông số thiết bị đã công bố của nhà máy. Vật liệu lấy từ kho công ty: SS400 theo JIS G3101 (giới hạn chảy tối thiểu 245 MPa với chiều dày đến 16mm) và Q345B theo GB/T 1591 (345 MPa).
Cần tiết diện L, U, C, Z mà hàng cán nóng không có sẵn thì nhấn từ thép tấm trên máy chấn thuỷ lực CNC Yawei PBA-500/6200: lực chấn 500 tấn, chấn thanh dài tới 6.200mm. Dầm và cột tổ hợp thì hàn tự động dưới lớp thuốc (SAW). Chi tiết dùng ngoài trời nhúng kẽm sau khi đã cắt, đột lỗ và hàn xong: bể kẽm 450 °C, lớp mạ theo bảng chiều dày của TCVN 5408 (ISO 1461), nên mép cắt và thành lỗ đều có kẽm phủ.
Khách cần gửi gì để nhận báo giá
| Thông tin | Cần ghi rõ |
|---|---|
| Mác thép kèm tiêu chuẩn | SS400 theo JIS G3101 hay Q345B theo GB/T 1591 — mác quyết định lực nắn và chế độ cắt |
| Quy cách | Dày × khổ × dài, theo đúng thứ tự đó; nói rõ số nào bắt buộc đúng, số nào được xê dịch |
| Số lượng | Theo tấm hay theo tấn. Không có khối lượng đặt tối thiểu: nhận từ vài tấm lẻ tới đơn hàng trăm tấn |
| Bản vẽ, nếu cần cắt hình | DWG hoặc DXF vào thẳng máy cắt, không phải vẽ lại; PDF nhận được, dùng để đối chiếu kích thước |
| Hướng thớ, nếu chi tiết còn phải chấn | Nói trước để xếp phôi cho đường gấp vuông với chiều cán, tránh nứt bụng chấn |
| Điều kiện hạ hàng tại công trình | Có cẩu sẵn hay cần xe cẩu tự hành, đường vào có đủ cho xe đầu kéo |
Đủ các mục trên thì báo giá phản hồi trong 24 giờ làm việc.
Mua thép đã cắt sẵn hay mua cây nguyên rồi tự cắt
Đơn giá mỗi kilogam thép đã gia công cao hơn thép cây nguyên. Nhưng chi phí thật của một chi tiết còn ba khoản nữa, đều nằm ở phía người tự cắt:
| Khoản chi phí | Mua cây nguyên rồi tự cắt | Mua thép đã cắt sẵn |
|---|---|---|
| Hao đầu mẩu | Cắt chiều dài lẻ từ cây nguyên luôn còn khúc đuôi không đủ cho chi tiết sau | Xả từ cuộn theo đúng chiều dài cần, phần dư còn dùng được cho đơn khác |
| Công và vật tư phụ | Giờ người, que, đá cắt, mỏ gas; mép cắt tay còn phải mài lại trước khi hàn | Máy cắt CNC chạy theo file, mép sạch, không sinh việc mài |
| Mặt bằng và nâng hạ | Cây 12m cần chỗ trải, cần thiết bị nâng và người coi an toàn | Kiện đã đúng quy cách, hạ xuống là vào vị trí lắp |
Bài toán chỉ đổi chiều khi xưởng đã có sẵn máy cắt, sẵn mặt bằng và đủ đơn để nuôi hết công suất máy.
Bước 4 – Kiểm tra, đóng kiện và giao hàng
Từng lô được đo lại kích thước, in tem TQS rồi mới đóng kiện — đây là chỗ chặn hàng cắt sai trước khi nó lên xe. Mỗi lô đi kèm CO và CQ. Hàng có sẵn trong kho giao trong 12 giờ đến 1 ngày kể từ khi chốt đơn. Đội xe đầu kéo và xe cẩu tự hành của chính công ty giao tới chân công trình, phủ trực tiếp 20 tỉnh thành từ Thanh Hóa tới Đồng Nai.
Đối chiếu quy cách tại danh mục thép cuộn cán nóng, cán nguội và thép mạ hoặc xem toàn bộ hạng mục gia công thép.
Gửi file DWG, DXF hoặc PDF qua hotline 0327 865 588 hoặc email info@theptanquoc.vn để nhận báo giá.
Thép Tấn Quốc
Nhà cung cấp thép hình, thép tấm, ống đúc, thép ray và gia công thép tại Đà Nẵng từ 2002. Hotline 0327 865 588.