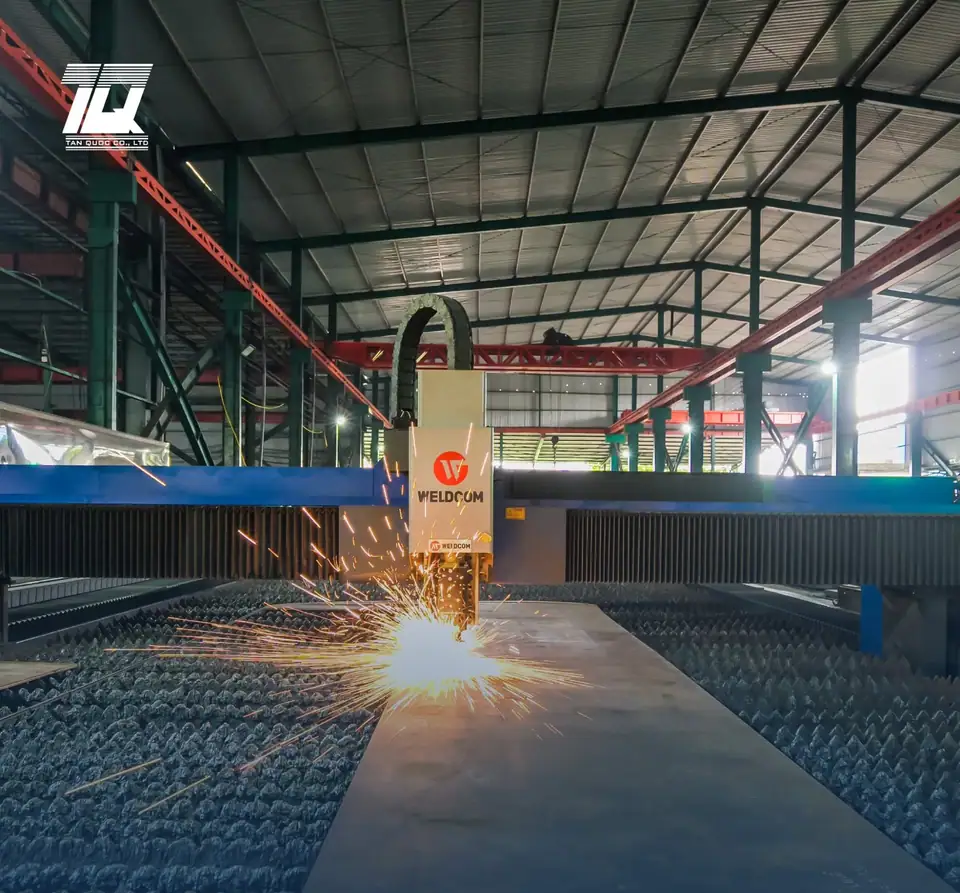
Ba cách cắt thép tấm theo bản vẽ phổ biến nhất — cắt gas (oxy – nhiên liệu), cắt plasma và cắt laser — đều là cắt nhiệt, đều chạy CNC theo file DWG, DXF. Khác nhau ở nguồn nhiệt, nên khác nhau ở bốn thứ người đặt hàng quan tâm: cắt được tấm dày bao nhiêu, chính xác tới đâu, mép cắt ra sao và vùng thép bị nhiệt làm thay đổi rộng cỡ nào. Chọn đúng cách thì chi tiết lắp ngay; chọn sai thì hoặc tốn công mài, khoan lại, hoặc trả tiền cho độ chính xác không dùng tới.
Ba nguồn nhiệt, ba cơ chế cắt
Cắt gas (oxy – nhiên liệu). Ngọn lửa khí nhiên liệu nung mép thép tới nhiệt độ bắt cháy, rồi luồng oxy tinh khiết thổi vào làm sắt cháy thành oxit và đẩy xỉ ra khỏi rãnh cắt. Thép không bị “nấu chảy” mà bị đốt. Vì vậy cắt gas chỉ dùng được cho thép cacbon và thép hợp kim thấp; inox và nhôm tạo lớp oxit khó cháy nên không cắt gas được. Bù lại, tấm càng dày cắt gas càng có lợi: mép vuông, chi phí đầu cắt thấp, một giàn chạy được nhiều mỏ cùng lúc.
Cắt plasma. Hồ quang điện đi qua béc thu hẹp làm khí bị ion hóa thành tia plasma rất nóng, nấu chảy thép và thổi kim loại lỏng ra. Plasma cắt mọi kim loại dẫn điện — thép đen, inox, nhôm — và nhanh hơn cắt gas ở dải tấm mỏng và trung bình. Mép cắt plasma thường hơi vát (hai mặt mép không song song tuyệt đối) và mép trên hơi tròn cạnh.
Cắt laser sợi quang. Chùm tia laser hội tụ vào một điểm rất nhỏ, kèm khí trợ cắt thổi kim loại nóng chảy ra. Rãnh cắt hẹp nhất, nhiệt đưa vào ít nhất, nên chi tiết nhỏ, lỗ nhỏ và góc sắc ra đúng hình nhất. Khí trợ cắt là oxy thì mép có lớp oxit mỏng; là nitơ thì mép sáng sạch, sơn và hàn ngay được. Chiều dày cắt tối đa phụ thuộc công suất nguồn laser, và laser phát huy ưu thế rõ nhất ở tấm mỏng.
Bảng so sánh cắt gas, plasma và laser
| Tiêu chí | Cắt gas (oxy – nhiên liệu) | Cắt plasma | Cắt laser sợi quang |
|---|---|---|---|
| Vật liệu cắt được | Thép cacbon, thép hợp kim thấp | Mọi kim loại dẫn điện | Thép, inox, nhôm |
| Dải chiều dày hợp nhất | Tấm dày và rất dày | Tấm mỏng tới dày | Tấm mỏng |
| Độ chính xác chi tiết | Thấp nhất trong ba cách | Trung bình | Cao nhất |
| Độ vuông mép | Tốt ở tấm dày | Hơi vát | Tốt, rãnh hẹp |
| Rãnh cắt (kerf) | Rộng | Trung bình | Hẹp nhất |
| Vùng ảnh hưởng nhiệt | Rộng nhất | Hẹp hơn cắt gas | Hẹp nhất |
| Cong vênh tấm mỏng | Dễ cong do nhiệt lớn | Ít hơn | Ít nhất |
| Lỗ nhỏ, chi tiết nhiều lỗ | Không phù hợp | Được, lỗ nhỏ hơi côn | Tốt nhất |
| Xỉ bám mép dưới | Có, cần gõ, mài | Có ít | Rất ít hoặc không |
Bảng này so sánh tương đối giữa ba công nghệ. Trị số cụ thể về tốc độ, chiều dày tối đa và độ vát mép phụ thuộc công suất máy, béc, khí và mác thép, nên không có một con số chung cho mọi xưởng.
Chọn theo chiều dày tấm
- Tấm mỏng, chi tiết nhiều lỗ, cần mép đẹp: laser. Vỏ tủ, mặt bích mỏng, tấm đục lỗ, chi tiết sẽ chấn tiếp — rãnh hẹp giữ đúng kích thước khai triển.
- Tấm trung bình: plasma là lựa chọn cân bằng giữa tốc độ và độ chính xác, dùng cho phần lớn bản mã, gân tăng cứng, tấm đế kết cấu.
- Tấm dày: cắt gas cho mép vuông và bề mặt cắt đều; plasma công suất lớn cũng cắt được nhưng mép vát rõ hơn.
- Cắt thẳng, số lượng lớn, không cần biên dạng: cắt thủy lực — dao cắt không sinh nhiệt, không có vùng ảnh hưởng nhiệt, tấm không cong lại sau khi cắt.
Với inox, bỏ cắt gas ra khỏi danh sách: chỉ còn plasma hoặc laser.
Vùng ảnh hưởng nhiệt: chỗ hay bị bỏ qua
Mọi cách cắt nhiệt đều để lại một dải thép sát mép bị nung rồi nguội nhanh — vùng ảnh hưởng nhiệt. Dải này cứng hơn thép nền, độ dẻo giảm. Ba hệ quả thực tế:
- Khoan, taro sát mép cắt khó hơn: mũi khoan mòn nhanh ở dải thép đã tôi cứng. Lỗ ren cần chính xác nên để khoan sau khi cắt.
- Chấn gấp qua mép cắt dễ nứt, nhất là với mác cường độ cao hoặc tấm dày. Chi tiết sẽ chấn nên chọn cách cắt ít nhiệt, hoặc mài bỏ lớp mép trước khi chấn.
- Mép sẽ hàn: lớp oxit và xỉ cần làm sạch trước khi hàn; mép cắt laser bằng nitơ gần như hàn thẳng được.
Cắt gas đưa vào nhiều nhiệt nhất nên dải ảnh hưởng rộng nhất; laser hẹp nhất; plasma ở giữa.
Ghi yêu cầu mép cắt trên bản vẽ
Đừng chỉ ghi “cắt CNC”. Nếu mép cắt quan trọng, ghi cấp chất lượng theo ISO 9013 — tiêu chuẩn phân loại mặt cắt nhiệt theo dung sai độ vuông góc (độ vát) và độ nhám mặt cắt. Nếu không cần, ghi rõ “mép cắt nhiệt, không yêu cầu gia công lại” để xưởng chọn cách nhanh nhất. Những điểm khác nên ghi:
- Lỗ nào là lỗ lắp bu lông chính xác, cần khoan thay vì cắt.
- Mép nào sẽ vát mép hàn, góc vát bao nhiêu.
- Chi tiết nào sẽ chấn tiếp, để xưởng tính khai triển và chọn cách cắt ít nhiệt.
Chi tiết về chuẩn bị file và thông tin đặt hàng xem bài gửi bản vẽ đặt gia công thép cần chuẩn bị gì.
Tấn Quốc đang cắt bằng gì
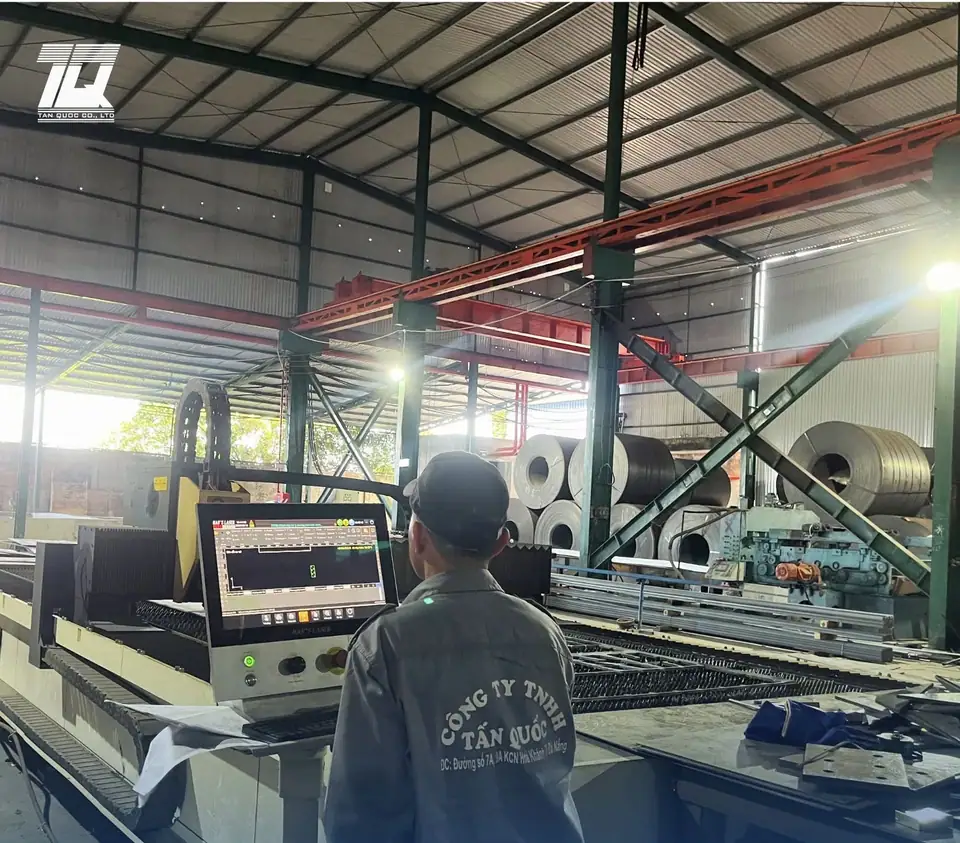
Tại nhà máy KCN Hòa Khánh, xưởng chạy cả ba nhóm công nghệ, chọn theo chiều dày và yêu cầu mép:
| Cách cắt | Dùng cho | Thông số đã công bố |
|---|---|---|
| Laser sợi quang | Tấm mỏng, cần mép sạch | Mép sạch, không ba via, không phải mài lại |
| Plasma / gas CNC theo file CAD | Bản mã, mặt bích, tấm đế theo DWG, DXF | Tấm dày đến 50 mm, dung sai ±1 mm |
| Cắt thủy lực | Cắt thẳng, số lượng lớn | Tấm dày đến 20 mm |
| Cưa vòng | Thép tròn đặc, thép hình | Cắt theo quy cách |
File DWG, DXF vào thẳng máy, không vẽ lại; chi tiết được xếp hình trên khổ tấm 1.500 × 6.000 mm để phần bỏ đi ít nhất. Inox tấm cắt laser hoặc plasma theo bản vẽ, giữ nguyên lớp PVC bảo vệ bề mặt. Xem toàn bộ nhóm dịch vụ ở trang gia công thép, hoặc hình ảnh thực tế trong bài bên trong xưởng gia công Tấn Quốc.
Phôi thường đưa vào máy cắt là thép tấm cán nóng SS400, Q345B và thép bản mã; với chi tiết inox xem inox tấm.
Câu hỏi thường gặp
Cắt plasma có chính xác bằng laser không?
Không. Laser có rãnh cắt hẹp hơn và vùng ảnh hưởng nhiệt nhỏ hơn nên chi tiết nhỏ, lỗ nhỏ ra đúng hình hơn. Với bản mã, tấm đế kết cấu, độ chính xác của plasma CNC thường đã đủ; tại Tấn Quốc plasma và gas CNC đạt dung sai ±1 mm.
Cắt gas có cắt được inox không?
Không. Cắt gas dựa vào phản ứng cháy của sắt trong oxy; crôm trong inox tạo lớp oxit ngăn phản ứng đó. Inox cắt bằng plasma hoặc laser.
Lỗ bu lông nên cắt hay khoan?
Lỗ thường cho bu lông lắp ghép có thể cắt CNC. Lỗ cần độ tròn, độ thẳng thành lỗ cao hoặc lỗ nhỏ so với chiều dày tấm nên khoan, vì lỗ cắt nhiệt hơi côn và thành lỗ bị tôi cứng.
Vì sao tấm mỏng cắt gas hay bị cong?
Nhiệt đưa vào lớn trong khi tấm mỏng tản nhiệt kém, thép giãn nở không đều nên cong vênh sau khi nguội. Tấm mỏng nên cắt laser hoặc plasma.
Gửi bản vẽ để xưởng chọn cách cắt
Không chắc chi tiết của mình nên cắt bằng gì? Gửi file DWG, DXF hoặc PDF qua trang liên hệ: kỹ thuật kiểm tra bản vẽ, tư vấn tối ưu vật tư và báo giá trong 2 giờ làm việc. Không có khối lượng đặt tối thiểu, mỗi lô kèm CO và CQ.
Nguồn và phiên bản tiêu chuẩn
Phần so sánh nguyên lý ba cách cắt là kiến thức công nghệ chung, bài cố ý không đưa con số tốc độ hay chiều dày tối đa vì các số đó phụ thuộc công suất từng máy. Các con số về năng lực cắt của Tấn Quốc (plasma và gas CNC cho tấm dày đến 50 mm, dung sai ±1 mm, cắt thủy lực đến 20 mm) là thông số đã công bố ở trang gia công thép, không phải trị số của tiêu chuẩn nào. ISO 9013 chưa có liên kết vì chưa mở và đọc được trang hồ sơ công khai của tiêu chuẩn.
- ISO 9013 — cắt nhiệt: phân loại mặt cắt nhiệt, đặc tính hình học và dung sai chất lượng — Tiêu chuẩn dùng để ghi cấp chất lượng mép cắt plasma, gas và laser trên bản vẽ.
Bài đăng ngày 28/09/2026, rà lại số liệu ngày 28/09/2026.
Thép Tấn Quốc
Nhà cung cấp thép hình, thép tấm, ống đúc, thép ray và gia công thép tại Đà Nẵng từ 2002. Hotline 0393 295 305.