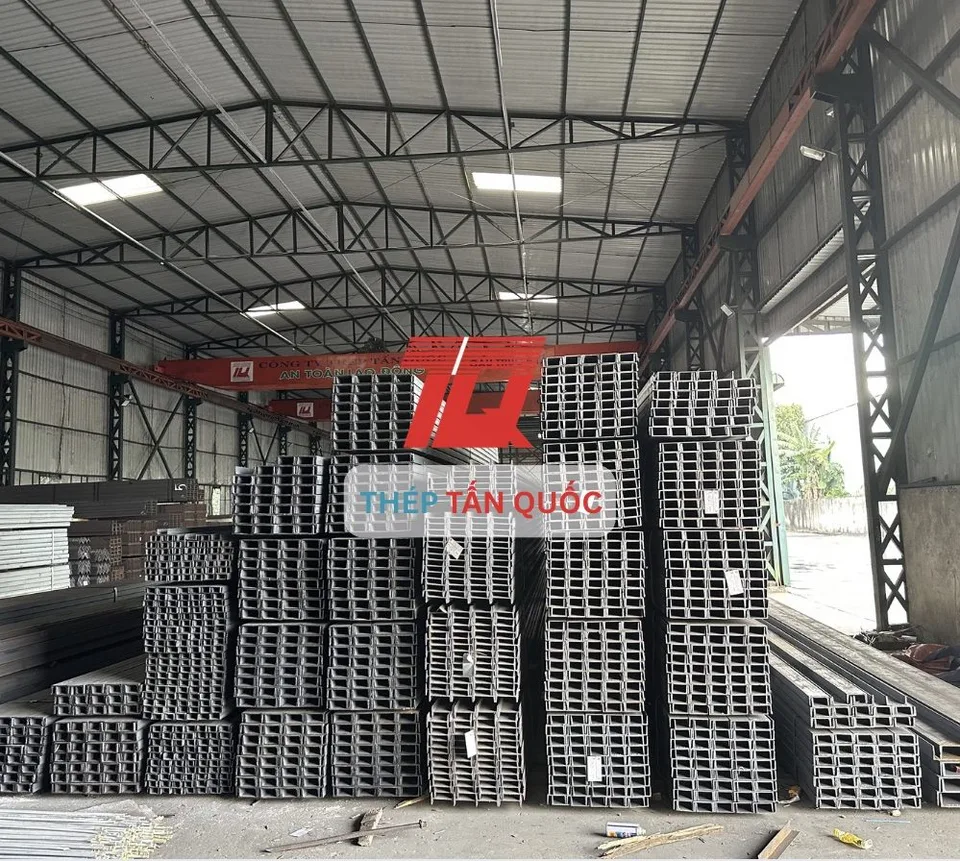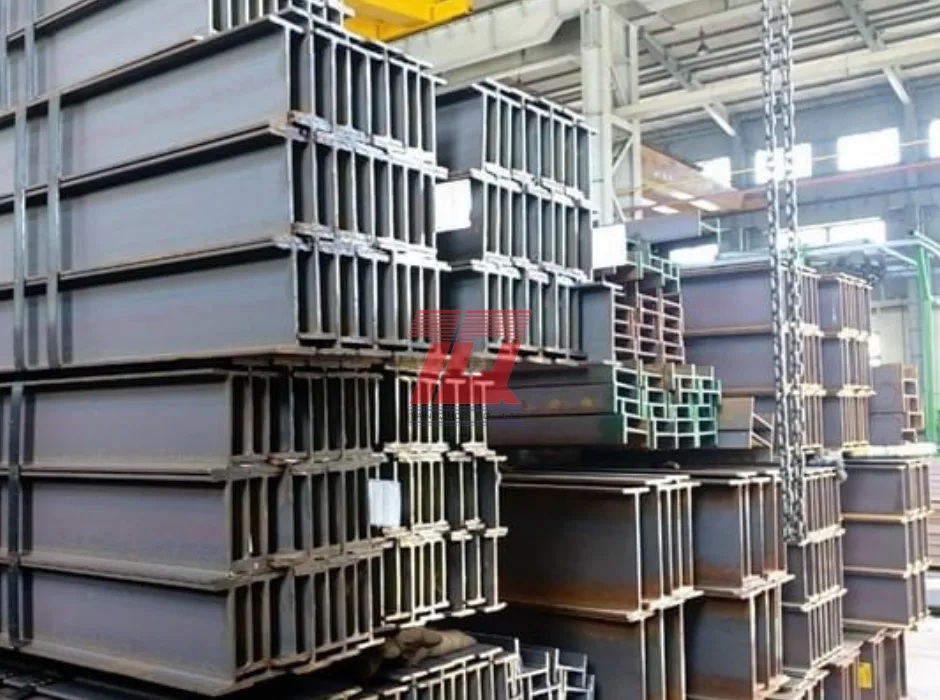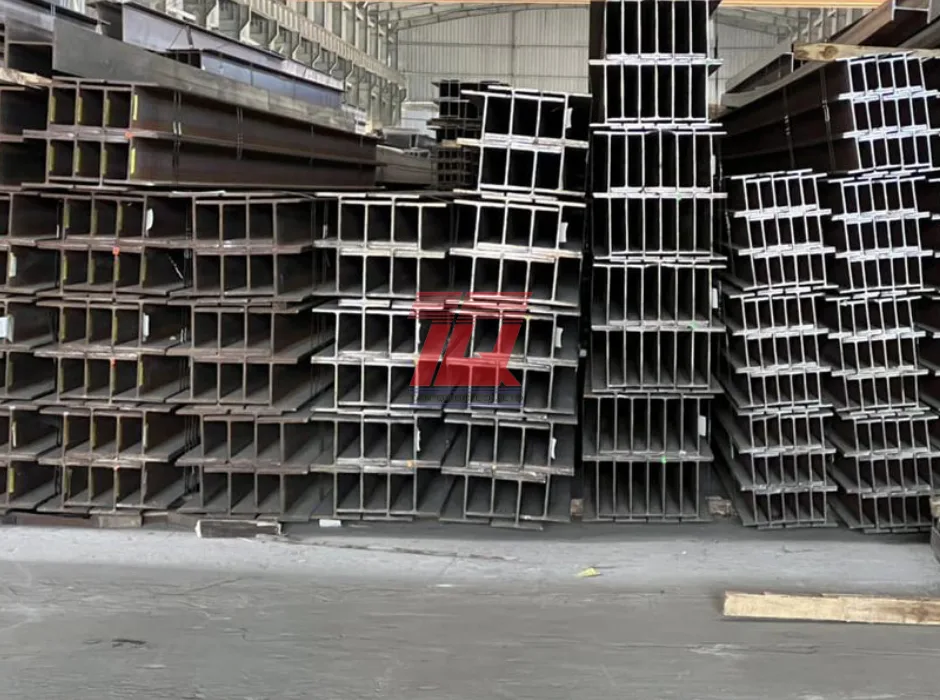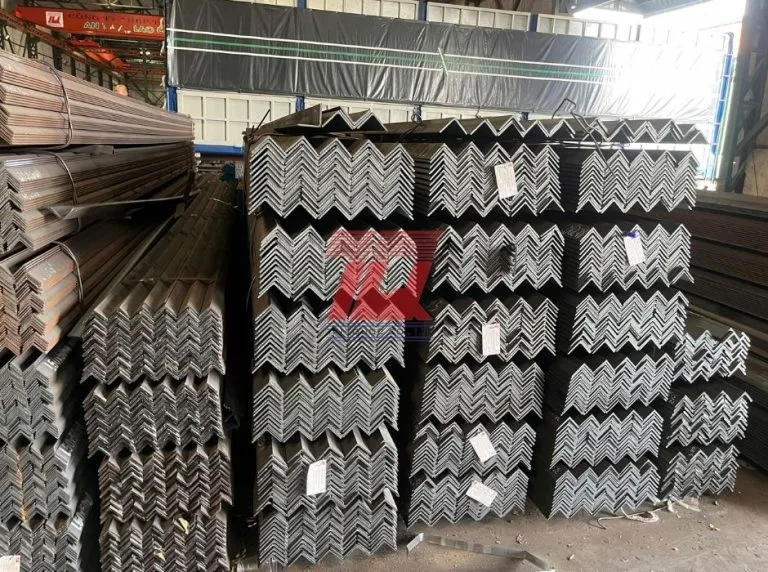
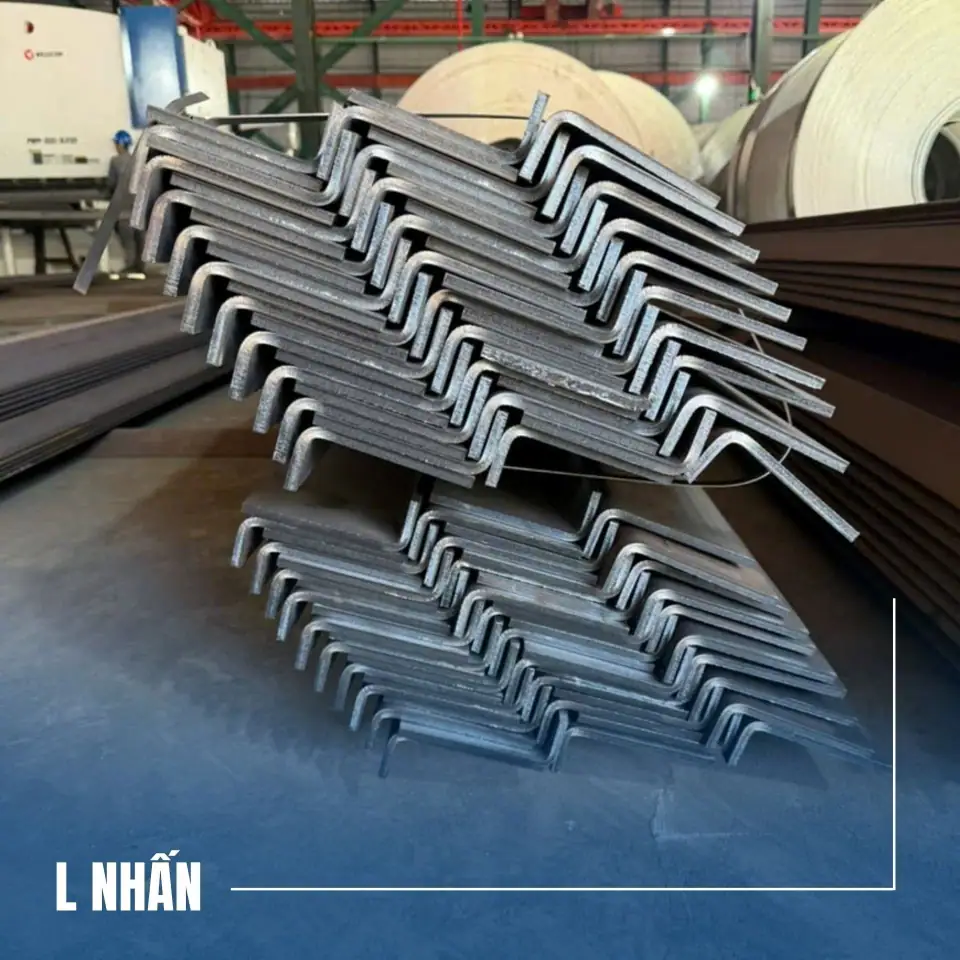
Thép hình cán nóng chỉ có theo bảng quy cách cố định. Khi bản vẽ cần tiết diện ngoài bảng đó – bụng 120 mà cánh chỉ 35, hay dày 2 mm thay vì 5 mm – chỉ có hai đường: đặt nhà máy cán riêng, hoặc nhấn từ thép tấm. Nhấn là gấp nguội tấm trên máy chấn, ra tiết diện L, U, C, Z theo bản vẽ – đổi lại vùng góc bị biến dạng nguội và tiết diện không có bảng tra.
Hai công nghệ, hai cách tạo hình
Cán nóng tạo hình ở nhiệt độ cao: phôi nung nóng qua nhiều cặp trục, mỗi cặp ép tiết diện gần hình đích thêm một bước. Thép đang mềm nên kim loại chảy theo lòng trục, cả tiết diện chung một tổ chức hạt. Mỗi quy cách cần một bộ trục riêng – nên mới có bảng quy cách.
Nhấn thì ngược: tấm nguội nằm trên cối, dao chấn hạ xuống ép một nếp – U cần hai nếp, Z hai nếp ngược chiều. Đổi kích thước chỉ là đổi chương trình CNC. Ba hệ quả:
- Góc trong luôn có bán kính, xấp xỉ chiều dày tấm; tấm càng dày bán kính càng lớn. Đó là giới hạn của vật liệu: ép nhỏ hơn mức tấm chịu được thì mặt ngoài góc nứt. Cần góc vuông sắc cạnh thì hàn từ hai tấm rời.
- Vùng góc bị biến cứng nguội: mặt ngoài bị kéo, mặt trong bị nén, thép cứng lên, độ dẻo còn lại giảm. Phần tăng bền kể được vào tính toán theo AS/NZS 4600 – nhưng đừng bẻ ngược hay đột lỗ chân góc.
- Thép đàn hồi trở lại khi nhả dao – springback: góc mở thêm một chút nên muốn 90° phải chấn quá một chút. Mác càng cứng, tấm càng mỏng thì trả về càng nhiều; đổi lô vật liệu là chấn thử một thanh, đo lại rồi mới chạy cả loạt.
Bảng so sánh cán nóng và nhấn
| Tiêu chí | Cán nóng | Nhấn (chấn nguội CNC) |
|---|---|---|
| Tiết diện có sẵn | Theo bảng: V25 – V200, U50 – U400 | Không có bảng; tự do theo bản vẽ, làm được cánh lệch |
| Chiều dày | Thép V 3 – 20 mm, chân cánh vát | 1,5 – 8 mm (Z nhấn 1,5 – 4 mm), dày đều |
| Chiều dài | Cây 6 m và 12 m | ≤ 6 m mỗi thanh, giới hạn bởi chiều dài chấn 6.200 mm |
| Đơn số lượng ít | Quy cách ngoài bảng phải chờ nhà máy lên trục và đủ đơn tối thiểu | Làm từ vài thanh; đổi tiết diện chỉ là đổi chương trình |
| Tải động, tải mỏi | Tổ chức đồng đều cả tiết diện, dùng cho cấu kiện chịu lực chính | Góc đã biến cứng, độ dẻo còn lại thấp – tránh vùng ứng suất đổi chiều |
| Thời gian có hàng | Quy cách phổ thông sẵn kho, giao trong 12 giờ đến 1 ngày | 1 – 3 ngày tại xưởng Hòa Khánh |
| Dung sai | Theo bảng của tiêu chuẩn | ±1 mm kích thước cánh, góc ±1° |
| Đặc trưng tiết diện | Tra sẵn trong bảng | Tính lại cho từng tiết diện |
Dải cán nóng theo trang sản phẩm thép V, thép U. Dung sai và đặc trưng tiết diện của hàng cán nóng nằm trong chính tiêu chuẩn kích thước — JIS G3192, TCVN 1656, GB/T 706-2016 — tra theo tiêu chuẩn ghi trên CQ của lô. Cột dung sai của cột nhấn (±1 mm kích thước cánh, góc ±1°) KHÔNG lấy từ tiêu chuẩn nào: đó là dung sai máy chấn của xưởng Hòa Khánh, đã công bố ở trang gia công thép.
Dải tiết diện nhấn làm được
| Tiết diện | Chiều cao bụng | Cánh | Độ dày |
|---|---|---|---|
| L nhấn (V chấn) | — | 20 – 200 mm | 1,5 – 8 mm |
| U nhấn | 40 – 400 mm | 20 – 150 mm | 1,5 – 8 mm |
| Z nhấn | 100 – 350 mm | 40 – 90 mm | 1,5 – 4 mm |
Cánh bằng hoặc lệch, góc 90° tiêu chuẩn, thanh dài tới 6 m – máy chấn thủy lực CNC Yawei PBA-500/6200 có lực chấn 500 tấn, chiều dài chấn 6.200 mm. Z nhấn từ cuộn đen hoặc cuộn mạ kẽm Z80 – Z275.
Khi nào nhấn thắng
Bốn trường hợp rõ ràng: bản vẽ cần tiết diện không có trên thị trường, kiểu cánh lệch 80 × 40; cần cánh dày dưới 3 mm hoặc chiều cao bụng không theo cỡ JIS; số lượng ít, không đủ đơn tối thiểu để nhà máy lên trục cán; cần cây dài đúng kích thước bản vẽ trong giới hạn 6 m. Thêm hai lý do: khung bao che, khung trần, khung tủ điện cần nhẹ; và lỗ đột theo khai triển trước khi chấn nên khớp đúng sau tạo hình.
Khi nào cán nóng thắng
Tiết diện dày, cấu kiện chịu tải động và tải mỏi, cột dầm chính nhà xưởng, cầu trục, nhịp lớn – chọn cán nóng. Cán nóng cũng thắng khi cần đặc trưng cơ học và hình học tra sẵn trong JIS G3192, khỏi tính lại tiết diện và kiểm mất ổn định cục bộ cánh mỏng. Quy cách trong bảng rẻ hơn và có sẵn tại kho, giao trong 12 giờ đến 1 ngày.
Chọn mác tấm cho hàng nhấn
Nền hay dùng là tấm và cuộn cán nóng SS400, Q235B hoặc A36 – ba mác chảy thấp nên còn nhiều độ dẻo để gấp nguội: giới hạn chảy tối thiểu 245 MPa với SS400 dày đến 16 mm theo JIS G3101, 235 MPa với Q235B theo GB/T 700-2006, 250 MPa (36 ksi) với A36 theo ASTM A36.
Mác cường độ cao thì khác: Q345B chảy tối thiểu ở 345 MPa theo GB/T 1591-2008 (bản 2008 đã bãi bỏ, bản 2018 thay Q345 bằng Q355), cùng bán kính dao thì thớ ngoài góc giãn quá độ dẻo còn lại, nứt trước tiên ở mép phôi – chỗ đã chai do cắt. Mác càng cứng thì chấn bán kính lớn hơn, đường chấn vuông góc hướng cán.
Đặt hàng: bản vẽ cần ghi gì
- Đo mép ngoài hay lòng trong – hai cách lệch nhau một chiều dày mỗi cạnh.
- Chiều dày và mác thép, nền đen hay cuộn mạ kẽm.
- Bán kính góc trong nếu có yêu cầu riêng; không ghi thì chấn theo dao. Góc 90° tiêu chuẩn, góc khác ghi trị số.
- Hướng cánh với tiết diện không đối xứng: Z nhấn và L cánh lệch gấp ngược chiều là ra chi tiết đối xứng gương.
- Chiều dài cây, số lượng từng mã, vị trí được phép nối.
- Vị trí lỗ đo từ đầu nào, mép nào, trên bụng hay trên cánh.
- Nếp nào phải đúng tuyệt đối: nhiều nếp thì sai số dồn về nếp cuối.
Hàng ngoài trời nên chấn thép đen rồi mạ kẽm nhúng nóng sau khi xong lỗ và mối hàn: bể kẽm 450 °C phủ kín cả góc uốn, lớp mạ theo bảng chiều dày của TCVN 5408 (ISO 1461). Chiều dày lớp mạ nghiệm thu theo ASTM A123 hoặc ISO 1461 — hai tiêu chuẩn này quy định chiều dày tối thiểu theo từng cấp chiều dày chi tiết, nên đọc đúng ô của cấu kiện mình đặt. Chấn từ cuộn mạ kẽm sẵn thì lớp mạ bị kéo mỏng tại góc.
Gửi bản vẽ sang xưởng
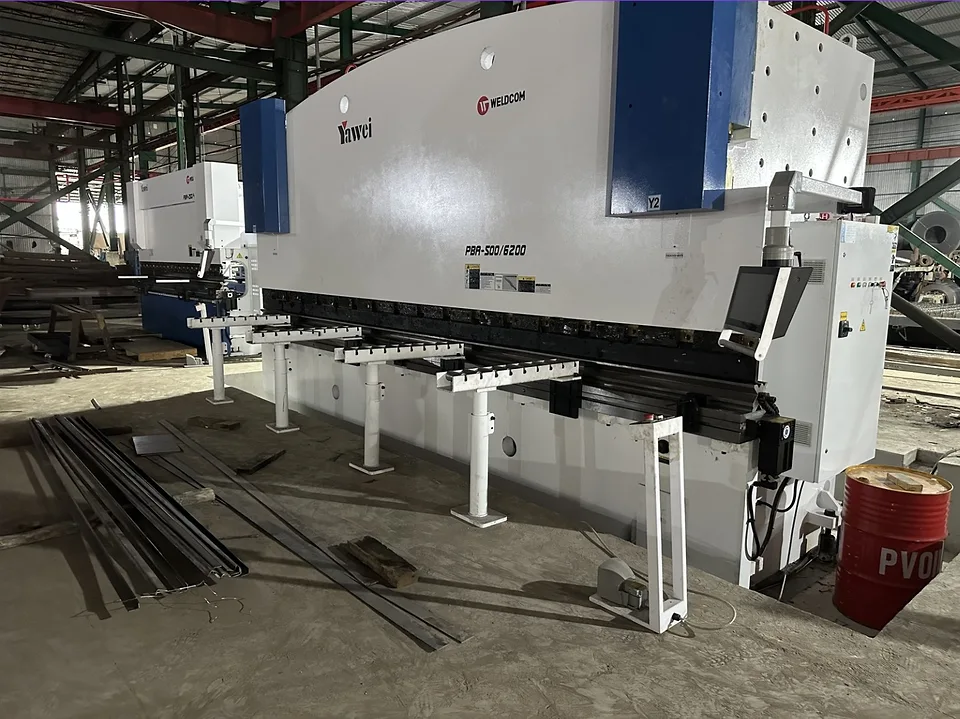
Phôi xả từ cuộn cán nóng dày 1,2 – 23 mm, khổ đến 1.500 mm, hoặc cắt plasma, gas CNC theo file DWG, DXF. Không có khối lượng đặt tối thiểu; báo giá phản hồi trong 2 giờ làm việc.
Quy cách từng tiết diện xem tại thép L nhấn, thép U nhấn, thép Z nhấn; nguyên công tại gia công thép. Đơn theo bản vẽ: 0338 636 025.
Nguồn và phiên bản tiêu chuẩn
Bài trộn hai loại số liệu, phải đọc tách nhau: trị số cơ tính của mác thép là mức tối thiểu theo tiêu chuẩn, có ghi số hiệu tiêu chuẩn ngay tại chỗ dùng; còn dải kích thước nhấn, dung sai ±1 mm và góc ±1°, lực chấn 500 tấn và chiều dài chấn 6.200 mm là năng lực máy của xưởng Hòa Khánh, không phải trị số của tiêu chuẩn nào. Tiêu chuẩn ASTM, ISO, AS/NZS và TCVN chưa có liên kết vì chưa mở và đọc được trang hồ sơ công khai của chúng.
- JIS G3192 — thép hình cán nóng: hình dạng, kích thước, khối lượng và dung sai cho phép — Danh mục JIS chính thức của Uỷ ban Tiêu chuẩn Công nghiệp Nhật Bản (JISC).
- JIS G3101 — thép cán dùng cho kết cấu thông thường (mác SS400)
- GB/T 700-2006 — thép kết cấu cacbon (mác Q235B) — Hệ thống tra cứu tiêu chuẩn quốc gia Trung Quốc; còn hiệu lực.
- GB/T 706-2016 — thép hình cán nóng (热轧型钢) — Còn hiệu lực; bản thay thế GB/T 706-2026 áp dụng từ 01-12-2026.
- GB/T 1591-2018 — thép kết cấu hợp kim thấp cường độ cao — Thay GB/T 1591-2008 (đã bãi bỏ) và đổi mác Q345 thành Q355.
- AS/NZS 4600, ASTM A36, ASTM A123, ISO 1461, TCVN 5408, TCVN 1656 — Nêu tên tiêu chuẩn tại chỗ dùng nhưng KHÔNG đặt liên kết: chưa mở và đọc được trang hồ sơ công khai của các tiêu chuẩn này để xác nhận đúng tài liệu.
Bài đăng ngày 11/09/2026, rà lại số liệu ngày 16/09/2026.
Thép Tấn Quốc
Nhà cung cấp thép hình, thép tấm, ống đúc, thép ray và gia công thép tại Đà Nẵng từ 2002. Hotline 0393 295 305.