Cùng gọi là “thép mạ kẽm”, nhưng một cây thép hộp nhúng bể kẽm sau khi hàn, một cuộn tôn mạ trên dây chuyền liên tục và một tấm vỏ tủ điện mạ điện phân là ba sản phẩm khác hẳn nhau. Khác nhau ở chiều dày lớp kẽm, ở chỗ nào được phủ và vì thế ở tuổi thọ ngoài trời. Chọn nhầm thì hoặc tốn tiền vô ích cho một lớp mạ dày ở chỗ không cần, hoặc sau vài mùa mưa đã thấy gỉ chảy ở mép cắt, đường hàn.
Bài này so sánh mạ kẽm nhúng nóng và mạ kẽm điện phân, thêm dòng thứ ba hay bị gộp chung: cuộn và tôn mạ kẽm nhúng nóng liên tục.
Ba cách đưa kẽm lên thép
Mạ kẽm nhúng nóng từng cấu kiện (batch)
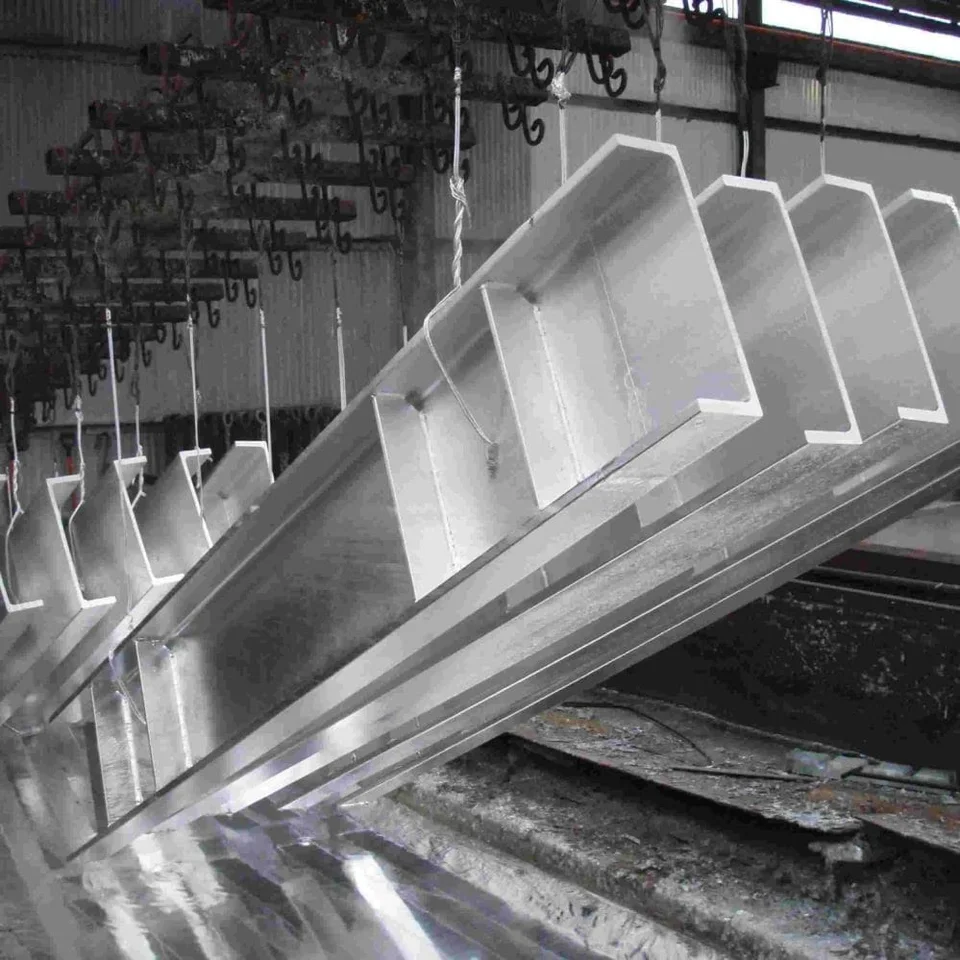
Cấu kiện đã cắt, khoan, hàn xong được tẩy dầu, tẩy gỉ, nhúng trợ dung rồi hạ vào bể kẽm nóng chảy. Ở nhiệt độ bể, kẽm và sắt khuếch tán vào nhau, tạo nhiều lớp hợp kim kẽm – sắt bám chặt vào nền thép, ngoài cùng là lớp kẽm gần như nguyên chất. Vì nhúng cả khối nên kẽm phủ kín mép cắt, lòng lỗ khoan, mối hàn và cả mặt trong của ống, hộp nếu dung dịch và kẽm chảy thông được.
Mạ kẽm nhúng nóng liên tục (cuộn GI, tôn mạ kẽm)
Đây vẫn là nhúng nóng, nhưng làm ở nhà máy cán: băng thép chạy liên tục qua bể kẽm, dao gió thổi bớt kẽm thừa để lớp mạ mỏng và đều, rồi cuộn lại. Sản phẩm là thép cuộn mạ kẽm, tôn mạ kẽm, và từ cuộn đó cán ra hộp mạ kẽm tiền chế, xà gồ. Lớp mạ mỏng hơn cấu kiện nhúng bể nhiều, và mép cắt sau này là thép trần.
Mạ kẽm điện phân (EG)
Băng thép cán nguội đi qua bể dung dịch muối kẽm, dòng điện kết tủa kẽm lên bề mặt. Không có lớp hợp kim kẽm – sắt, lớp kẽm rất mỏng, bề mặt mịn, không có hoa kẽm, độ dày tấm chính xác. Đó là lý do thép cuộn mạ điện được chọn cho vỏ tủ điện, thiết bị văn phòng, chi tiết dập sâu rồi sơn tĩnh điện.
Chiều dày lớp mạ: con số nào theo tiêu chuẩn nào
Đây là chỗ hay bị nói lẫn nhất, vì ba dòng hàng dùng ba cách ghi khác nhau.
Cấu kiện nhúng nóng ghi theo micromet (µm) và theo chiều dày chi tiết. Bảng chiều dày lớp mạ tối thiểu của ISO 1461 cho chi tiết thép (không phải thép đúc, không quay ly tâm):
| Chiều dày chi tiết thép | Tối thiểu tại một điểm đo (µm) | Tối thiểu trung bình (µm) |
|---|---|---|
| Trên 6 mm | 70 | 85 |
| Trên 3 mm đến 6 mm | 55 | 70 |
| Từ 1,5 mm đến 3 mm | 45 | 55 |
| Dưới 1,5 mm | 35 | 45 |
Trị số theo ISO 1461. TCVN 5408 là tiêu chuẩn Việt Nam tương ứng; ASTM A123 có bảng riêng theo nhóm sản phẩm. Khi nghiệm thu, đọc đúng ô của cấu kiện và đúng phiên bản tiêu chuẩn ghi trong hợp đồng.
Thép càng dày, lớp mạ càng dày – vì chi tiết dày giữ nhiệt lâu hơn trong bể, lớp hợp kim phát triển nhiều hơn. Thành phần hóa học của thép, nhất là silic và phốt pho, cũng làm lớp mạ dày lên hoặc xám màu; đó là đặc tính vật liệu, không phải lỗi mạ.
Cuộn và tôn mạ liên tục ghi theo khối lượng kẽm trên một mét vuông, tính cả hai mặt. Theo JIS G3302, Z275 là tối thiểu 275 g/m² hai mặt. Lấy khối lượng riêng danh nghĩa của kẽm khoảng 7,14 g/cm³ và giả sử chia đều hai mặt, Z275 tương đương chừng 19 µm mỗi mặt; Z80 chỉ khoảng 5 – 6 µm mỗi mặt. Con số quy đổi này chỉ để hình dung, không dùng thay trị số trên CQ.
Mạ điện phân ghi theo ký hiệu lớp mạ riêng của JIS G3313 hoặc EN 10152, có thể mạ một mặt hoặc hai mặt với khối lượng khác nhau. Lớp kẽm điện phân mỏng hơn cả cấp mạ thấp của tôn mạ liên tục; trị số cụ thể tra theo ký hiệu ghi trên CQ của lô.
Tóm lại theo thứ tự: cấu kiện nhúng bể dày nhất, tôn và cuộn mạ liên tục ở giữa, mạ điện phân mỏng nhất.
Bảng so sánh ba dòng mạ kẽm
| Tiêu chí | Nhúng nóng cấu kiện | Nhúng nóng liên tục (GI) | Điện phân (EG) |
|---|---|---|---|
| Làm ở đâu | Sau khi gia công xong | Ở nhà máy cán, khi còn là cuộn | Ở nhà máy cán, khi còn là cuộn |
| Tiêu chuẩn lớp mạ | ISO 1461, TCVN 5408, ASTM A123 | JIS G3302, EN 10346, ASTM A653 | JIS G3313, EN 10152 |
| Đơn vị ghi lớp mạ | µm theo chiều dày chi tiết | g/m² hai mặt (Z80, Z275…) | Ký hiệu theo tiêu chuẩn, từng mặt |
| Mép cắt, lỗ, mối hàn | Phủ kín | Thép trần nếu cắt, hàn sau | Thép trần nếu cắt, hàn sau |
| Bề mặt | Xám bạc, nhám hơn, có thể không đều màu | Sáng, có hoa kẽm hoặc hoa nhỏ | Mịn, đều, không hoa kẽm |
| Sơn phủ lên trên | Được, cần xử lý bề mặt đúng cách | Được | Rất tốt, là nền sơn tĩnh điện |
| Nên dùng | Kết cấu ngoài trời, ven biển, khó bảo trì | Mái, vách, xà gồ, hộp tiền chế | Trong nhà, chi tiết sơn phủ |
Độ bền: vì sao lớp dày hơn thì sống lâu hơn
Kẽm bảo vệ thép theo hai cách. Thứ nhất là che chắn: lớp kẽm cách ly thép với nước và oxy. Thứ hai là bảo vệ hy sinh: ở vết xước hay mép hở nhỏ, kẽm xung quanh bị ăn mòn trước để giữ thép nền. Cả hai cơ chế đều tiêu hao kẽm dần theo thời gian, nên trong cùng một môi trường, tuổi thọ lớp mạ gần như tỷ lệ với lượng kẽm có trên bề mặt.
Tốc độ tiêu hao lại phụ thuộc môi trường. ISO 9223 phân loại độ ăn mòn khí quyển thành các cấp từ C1 (rất thấp) tới CX (cực cao); không khí ven biển nhiều hơi muối nằm ở các cấp cao. Cùng một lớp mạ, đặt trong kho khô thì hàng chục năm vẫn còn, đặt sát biển có gió muối thì mòn nhanh hơn nhiều.
Suy ra cách chọn:
- Trong nhà, khô, có sơn phủ: mạ điện phân hoặc tôn mạ cấp thấp là đủ. Lớp mạ dày ở đây là thừa.
- Mái, vách, xà gồ nhà xưởng: tôn và cuộn mạ liên tục. Trang sản phẩm cuộn mạ kẽm khuyến nghị Z80 – Z120 cho trong nhà, môi trường khô hoặc hàng sơn phủ tiếp; Z180 – Z275 cho ngoài trời, ven biển, kết cấu không sơn.
- Kết cấu thép ngoài trời, ven biển, khó bảo trì – cột, giằng, lan can, giá đỡ pin mặt trời, bản mã chân cột: nhúng nóng sau gia công, vì lớp mạ dày nhất và mối hàn, mép cắt đều được phủ.
Ứng dụng: chọn theo sản phẩm cụ thể
| Hạng mục | Dòng mạ hợp lý | Lý do |
|---|---|---|
| Vỏ tủ điện, tủ rack, thiết bị văn phòng | Điện phân (EG) | Bề mặt mịn, bám sơn tốt, dập uốn không bong |
| Tôn mái, vách, máng xối | Mạ liên tục (GI hoặc nhôm kẽm) | Tấm mỏng, diện tích lớn |
| Hộp, ống dùng trong nhà, mái che | Hộp mạ kẽm tiền chế | Bề mặt sáng, dặm sơn giàu kẽm ở mối hàn |
| Khung ngoài trời, ven biển | Nhúng nóng sau hàn | Phủ kín đường hàn và mép cắt |
| Bản mã, bulông, thép hình kết cấu | Nhúng nóng sau gia công | Lớp mạ dày theo ISO 1461 |
Mạ kẽm nhúng nóng tại nhà máy Tấn Quốc
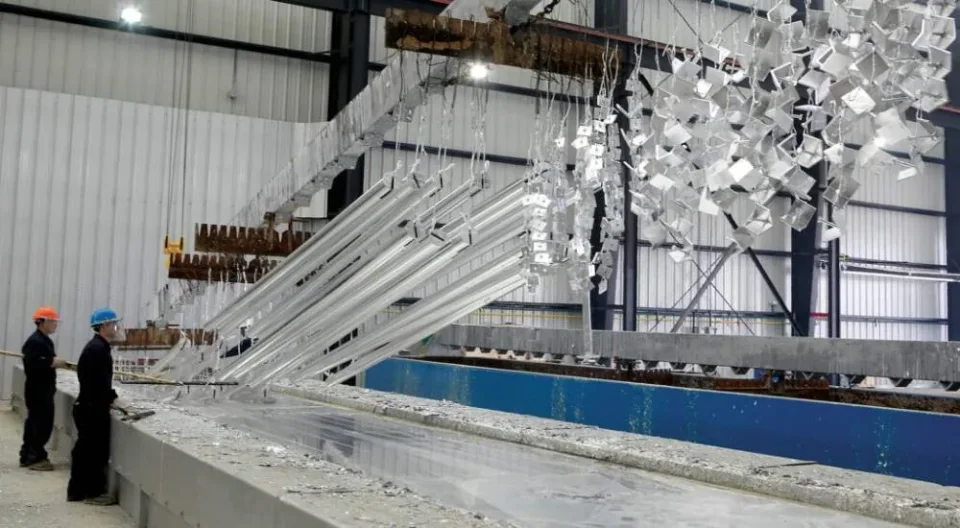
Tại nhà máy KCN Hòa Khánh, cấu kiện được tẩy dầu, tẩy gỉ và trợ dung rồi nhúng vào bể kẽm nóng chảy 450 °C; chiều dày tối thiểu của lớp mạ tra theo bảng của TCVN 5408 (ISO 1461) hoặc ASTM A123, và độ dày lớp mạ được kiểm tra theo ASTM A123 / TCVN 5408. Nhà máy công bố lớp mạ bảo vệ 30 – 50 năm cho công trình ngoài trời, ven biển. Hạng mục nhận mạ gồm thép hình U, I, H, V; ống, hộp, xà gồ, lưới; kết cấu, lan can, cầu thang. Chi tiết xem ở trang gia công thép.
Với hàng dẹt, Tấn Quốc cung cấp cuộn mạ kẽm dày 0,25 – 3,0 mm, lớp mạ Z80 – Z275, nhận xả băng và xả tấm theo khổ; cuộn mạ điện dày 0,4 – 2,0 mm, mạ một hoặc hai mặt. Mỗi lô kèm CO và CQ của nhà máy sản xuất.
Một lưu ý thực tế: muốn khung ngoài trời bền thì gia công xong hết rồi mới mạ. Cắt, khoan, hàn sau khi mạ là tự tạo ra chỗ thép trần, phải dặm sơn giàu kẽm tại công trường. Lỗ thoát khí, thoát kẽm trên ống, hộp kín cũng phải khoan trước khi đưa vào bể – nên trao đổi với xưởng từ lúc ra bản vẽ.
Câu hỏi thường gặp
Tôn mạ kẽm có phải là mạ kẽm nhúng nóng không?
Có, tôn và cuộn GI được mạ bằng phương pháp nhúng nóng liên tục. Nhưng lớp mạ mỏng hơn cấu kiện nhúng bể theo ISO 1461 và mép cắt về sau không có kẽm, nên không thay được cho kết cấu nhúng nóng sau gia công.
Mạ điện phân có dùng ngoài trời được không?
Chỉ nên dùng khi có lớp sơn phủ bảo vệ. Lớp kẽm điện phân rất mỏng, để trần ngoài trời, nhất là gần biển, sẽ nhanh chóng lộ gỉ.
Làm sao kiểm lớp mạ nhúng nóng đủ dày?
Đo bằng máy đo chiều dày từ tính tại nhiều điểm trên chi tiết, lấy trị số từng điểm và trị số trung bình rồi so với bảng của ISO 1461 / TCVN 5408 hoặc ASTM A123 đúng ô chiều dày chi tiết.
Mạ nhúng nóng rồi có sơn thêm được không?
Được, gọi là hệ phủ kép (kẽm + sơn), hay dùng cho công trình ven biển. Bề mặt kẽm cần làm sạch và xử lý đúng hướng dẫn của hãng sơn thì sơn mới bám.
Cần tư vấn chọn loại mạ
Gửi bản vẽ, môi trường lắp đặt và khối lượng qua trang liên hệ – bộ phận kinh doanh và kỹ thuật sẽ tư vấn nên dùng cuộn mạ sẵn hay nhúng nóng sau gia công, và báo giá theo đúng quy cách.
Nguồn và phiên bản tiêu chuẩn
Chiều dày lớp mạ tối thiểu của cấu kiện nhúng nóng lấy theo bảng của ISO 1461 (TCVN 5408 là tiêu chuẩn Việt Nam tương ứng); khối lượng lớp mạ Z của cuộn mạ liên tục theo JIS G3302. Quy đổi g/m² sang µm dùng khối lượng riêng danh nghĩa của kẽm, chỉ để ước lượng. Bể kẽm 450 °C và 30 – 50 năm bảo vệ là thông tin nhà máy đã công bố ở trang gia công thép, không phải trị số của tiêu chuẩn. Các tiêu chuẩn chưa đặt liên kết vì chưa mở và đọc được trang hồ sơ công khai của chúng.
- ISO 1461 — lớp phủ kẽm nhúng nóng trên sản phẩm gang thép đã gia công — Nguồn của bảng chiều dày lớp mạ tối thiểu theo chiều dày chi tiết.
- TCVN 5408 — lớp phủ kẽm nhúng nóng trên bề mặt sản phẩm gang và thép
- ASTM A123 — lớp phủ kẽm nhúng nóng trên sản phẩm sắt thép
- JIS G3302 — thép tấm và cuộn mạ kẽm nhúng nóng
- JIS G3313 và EN 10152 — thép tấm và cuộn mạ kẽm điện phân
- ISO 9223 — ăn mòn kim loại và hợp kim: phân loại độ ăn mòn khí quyển
Bài đăng ngày 28/09/2026, rà lại số liệu ngày 28/09/2026.
Thép Tấn Quốc
Nhà cung cấp thép hình, thép tấm, ống đúc, thép ray và gia công thép tại Đà Nẵng từ 2002. Hotline 0393 295 305.