Một đơn gia công thép theo bản vẽ chậm hay nhanh, đúng hay sai, phần lớn được quyết định trước khi máy cắt chạy: ở bộ hồ sơ khách gửi sang. Thiếu mác thép, xưởng phải hỏi lại. Thiếu số lượng từng mã, báo giá phải đoán. File vẽ sai tỉ lệ, chi tiết cắt ra đúng hình nhưng sai kích thước. Bài này liệt kê những gì cần chuẩn bị để một lần gửi là đủ.
Bảng kiểm nhanh trước khi gửi
| Hạng mục | Cần có | Thiếu thì sao |
|---|---|---|
| File bản vẽ | DWG hoặc DXF tỉ lệ 1:1, đơn vị mm | Phải vẽ lại hoặc hỏi lại kích thước |
| Mác thép + tiêu chuẩn | Ví dụ SS400 – JIS G3101 | Xưởng không biết lấy phôi nào |
| Chiều dày | Từng chi tiết | Không xếp hình, không báo giá được |
| Số lượng | Từng mã chi tiết | Báo giá sai, cắt thiếu hoặc thừa |
| Dung sai | Dung sai chung + điểm đặc biệt | Chi tiết có thể không lắp được |
| Bề mặt | Đen, sơn, mạ kẽm | Giao hàng phải xử lý lại |
| Công đoạn sau cắt | Chấn, khoan, vát mép, hàn | Thiếu nguyên công |
| Chứng từ | CO, CQ | Không đủ hồ sơ nghiệm thu |
| Giao hàng | Địa điểm, ngày cần | Không xếp được tiến độ |
1. File bản vẽ: định dạng và cách vẽ
Máy cắt CNC đọc đường nét, không đọc chữ. File càng “sạch” thì càng ít bước chuyển đổi.
- Định dạng: DWG hoặc DXF là tốt nhất vì vào thẳng phần mềm lập trình cắt. Tấn Quốc nhận cả DWG, DXF, PDF và ảnh chụp bản vẽ tay; với PDF và ảnh, kỹ thuật phải dựng lại biên dạng nên cần đủ kích thước.
- Tỉ lệ 1:1, đơn vị milimét. Bản vẽ vẽ theo tỉ lệ khác hoặc đơn vị mét là nguồn sai số hay gặp nhất.
- Đường cắt khép kín: đường bao và lỗ là các đường liền, không hở, không chồng hai nét lên nhau. Lỗ tròn vẽ bằng đường tròn thật, không ghép từ nhiều đoạn thẳng.
- Tách lớp (layer): đường cắt một lớp; kích thước, chữ, khung tên để lớp khác. Đường chấn, đường khắc vạch nếu có thì một lớp riêng và ghi chú rõ.
- Mỗi chi tiết một mã — mã này phải khớp với bảng kê số lượng.
Chi tiết sẽ chấn sau khi cắt: gửi bản khai triển (tấm phẳng) nếu đã tính, hoặc gửi hình 3D kèm bán kính chấn và chiều đo để xưởng tự khai triển. Ghi rõ kích thước đo mép ngoài hay lòng trong.
2. Mác thép, chiều dày và số lượng
Ghi mác kèm tiêu chuẩn, không chỉ ghi “thép CT3” hay “thép đen”. Ví dụ SS400 theo JIS G3101 và Q235B theo GB/T 700 — cùng là thép tấm kết cấu phổ thông nhưng thuộc hai hệ tiêu chuẩn, giới hạn chảy tối thiểu khác nhau: ở chiều dày đến 16 mm là 245 MPa với SS400 theo JIS G3101 và 235 MPa với Q235B theo GB/T 700. Mác nào thay được mác nào, xem bài tiêu chuẩn thép tấm SS400, Q345B, A36.
Chiều dày nên chọn theo quy cách tấm phổ biến. Chiều dày lạ có thể phải nhập theo đơn, kéo dài thời gian. Bảng kê số lượng làm dạng đơn giản: mã chi tiết – chiều dày – mác – số lượng – ghi chú. Cần ước khối lượng phôi trước, dùng công thức tính trọng lượng thép tấm, tròn, hộp, ống.
3. Dung sai: ghi chung, đánh dấu riêng
Bản vẽ nên có một dòng dung sai chung, ví dụ theo cấp của ISO 2768-1 cho kích thước không ghi dung sai riêng. Mép cắt nhiệt, nếu quan trọng, ghi cấp chất lượng theo ISO 9013. Sau đó đánh dấu riêng những chỗ cần chặt hơn: lỗ bu lông lắp ghép, khoảng cách tâm lỗ, cạnh tựa.
Để biết yêu cầu có khả thi không, đối chiếu với năng lực đã công bố của xưởng: tại Tấn Quốc, cắt plasma – gas CNC có dung sai ±1 mm cho tấm dày đến 50 mm, cắt tấm theo chiều dài trên dây chuyền xả cuộn có dung sai ±2 mm. Yêu cầu chặt hơn mức đó thì ghi rõ để kỹ thuật đề xuất thêm nguyên công như khoan, phay. Chọn cách cắt nào cho chi tiết của mình, xem bài cắt plasma, cắt gas hay cắt laser thép tấm.
4. Bề mặt và công đoạn sau cắt
Ghi rõ trạng thái giao hàng:
- Thép đen, giữ nguyên bề mặt cán.
- Tẩy gỉ, phun bi, sơn chống gỉ, sơn epoxy — ghi hệ sơn và mã màu nếu chủ đầu tư chỉ định.
- Mạ kẽm nhúng nóng — nên mạ sau khi đã cắt, khoan, hàn xong để mép cắt và thành lỗ đều có kẽm phủ.
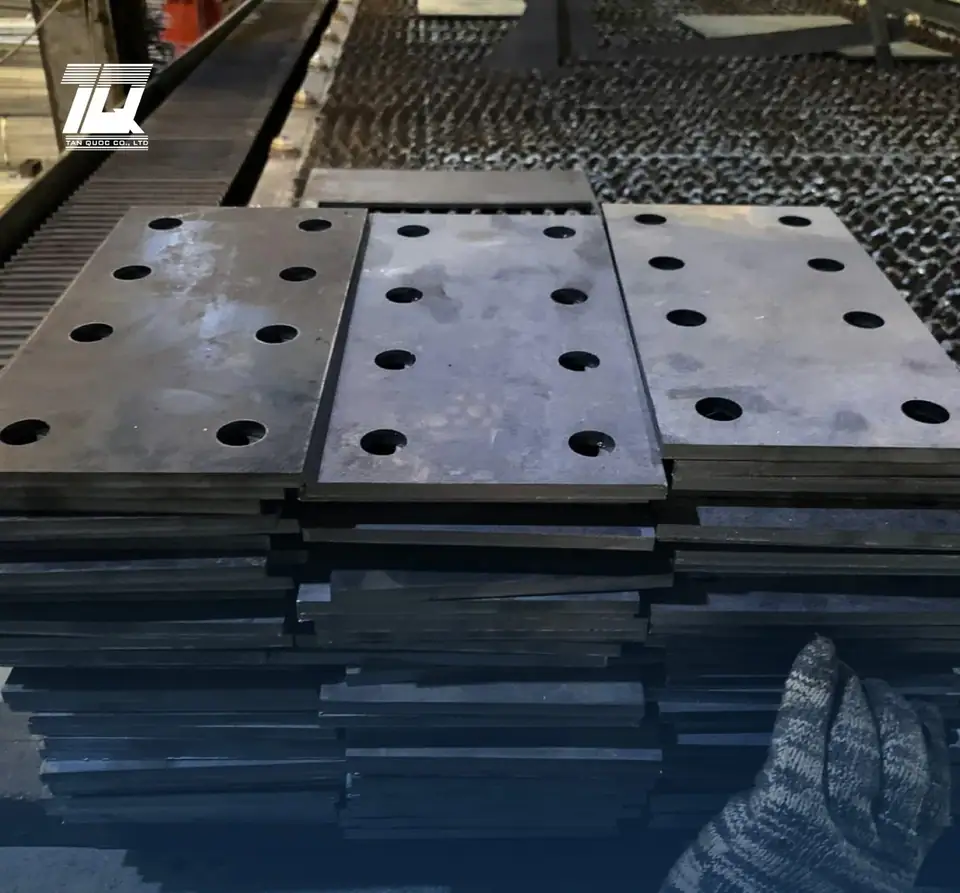
Kèm theo là các công đoạn phụ: vát mép hàn (mép nào, góc bao nhiêu), khoan hay đột lỗ, chấn, hàn tổ hợp. Mỗi công đoạn thiếu trong hồ sơ là một lần hỏi lại.
5. CO, CQ và hồ sơ nghiệm thu
Nếu công trình yêu cầu nghiệm thu vật liệu, ghi rõ ngay từ đầu: cần CO, CQ cho lô phôi nào, có cần đóng mã chi tiết lên hàng không. Tại Tấn Quốc, từng lô hàng đi kèm CO và CQ; trước khi đóng kiện, từng lô được đo lại kích thước.
Sau khi gửi: xưởng làm gì
Quy trình tại nhà máy KCN Hòa Khánh đi theo bốn bước đã công bố ở trang gia công thép:
- Gửi yêu cầu — bản vẽ, bảng quy cách hoặc mô tả qua Zalo, email.
- Báo giá trong 2 giờ làm việc — kỹ thuật kiểm tra bản vẽ, tư vấn tối ưu vật tư rồi gửi báo giá.
- Gia công — gia công theo tiến độ, kiểm tra kích thước từng lô.
- Đóng kiện & xuất kho — hàng đã in tem được bó kiện, cẩu lên xe.
Tối ưu vật tư ở đây chủ yếu là xếp hình: chi tiết được xếp trên khổ tấm 1.500 × 6.000 mm để phần bỏ đi ít nhất. Thời gian gia công tùy khối lượng và công đoạn, phòng kinh doanh báo cụ thể khi nhận bản vẽ.
Câu hỏi thường gặp
Không có file CAD thì có đặt gia công được không?
Được. Nhà máy nhận cả PDF và ảnh chụp bản vẽ tay, miễn đủ kích thước. Kỹ thuật sẽ dựng lại biên dạng trước khi cắt.
Có yêu cầu số lượng tối thiểu không?
Không có mức đặt tối thiểu. Công ty nhận từ vài tấm lẻ tới đơn hàng trăm tấn cho dự án.
Gửi bản vẽ bao lâu thì có báo giá?
Báo giá trong 2 giờ làm việc. Hồ sơ càng đủ theo bảng kiểm ở trên thì càng ít phải hỏi lại.
Có cần gửi bản vẽ lắp không, hay chỉ bản vẽ chi tiết?
Bản vẽ chi tiết là đủ để cắt. Gửi kèm bản vẽ lắp khi cần xưởng hàn tổ hợp, hoặc khi muốn kỹ thuật kiểm tra các lỗ lắp ghép có khớp nhau không.
Gửi hồ sơ gia công
Chuẩn bị xong theo bảng kiểm, gửi bản vẽ và bảng kê qua trang liên hệ. Phôi thường dùng là thép tấm cán nóng và thép bản mã; tiết diện L, U, Z chấn từ tấm xem thép L nhấn.
Nguồn và phiên bản tiêu chuẩn
Bài không đưa trị số dung sai của tiêu chuẩn nào; chỉ nêu tên tiêu chuẩn để ghi lên bản vẽ. Các thông tin về cách Tấn Quốc nhận bản vẽ (định dạng DWG, DXF, PDF, ảnh chụp bản vẽ tay; báo giá trong 2 giờ làm việc; dung sai cắt ±1 mm và ±2 mm) lấy từ trang gia công thép và mục câu hỏi thường gặp của website. Tiêu chuẩn ISO chưa có liên kết vì chưa mở và đọc được trang hồ sơ công khai của chúng.
- ISO 2768-1 — dung sai chung cho kích thước dài và góc không ghi dung sai riêng
- ISO 9013 — cắt nhiệt: phân loại mặt cắt nhiệt, đặc tính hình học và dung sai chất lượng
- JIS G3101 — thép cán dùng cho kết cấu thông thường (mác SS400)
- GB/T 700-2006 — thép kết cấu cacbon (mác Q235B)
Bài đăng ngày 28/09/2026, rà lại số liệu ngày 28/09/2026.
Thép Tấn Quốc
Nhà cung cấp thép hình, thép tấm, ống đúc, thép ray và gia công thép tại Đà Nẵng từ 2002. Hotline 0393 295 305.