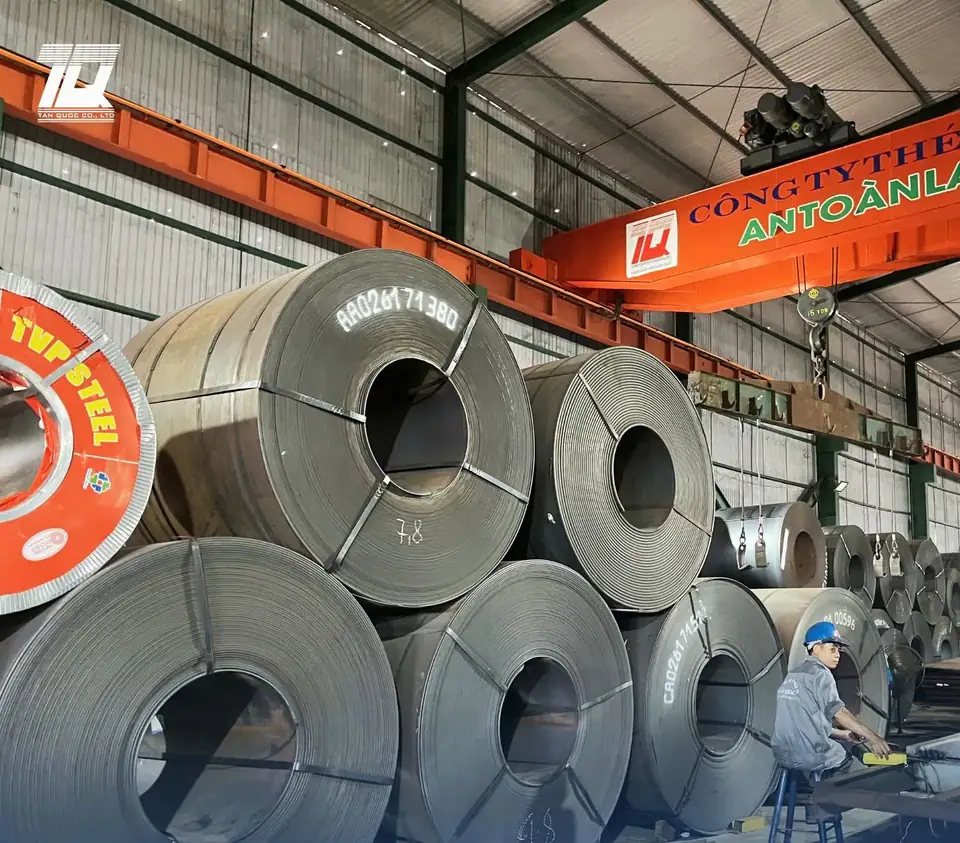
Thép cán nóng (HRC) và thép cán nguội (CRC) cùng là thép dẹt cacbon thấp, nhưng khác nhau ở một chỗ quyết định mọi thứ còn lại: cán ở nhiệt độ nào. Cán nóng ra tấm dày, bề mặt có vảy oxit, dung sai rộng. Cán nguội là bước làm tiếp trên chính cuộn cán nóng — tẩy vảy, cán mỏng ở nhiệt độ thường — nên ra tấm mỏng, mặt sáng, kích thước chặt. Chọn sai loại thì hoặc tốn thêm khâu làm sạch bề mặt, hoặc mua độ chính xác mà công trình không dùng tới.
Hai quy trình, hai loại thép
Cán nóng đưa phôi tấm (slab) đã nung qua dàn trục cán khi thép còn ở trên nhiệt độ kết tinh lại. Thép đang mềm nên giảm chiều dày nhanh, hạt kết tinh lại ngay sau mỗi lần ép, tấm ra khỏi máy không bị biến cứng. Khi nguội trong không khí, bề mặt tạo lớp vảy oxit màu xanh đen — gọi là vảy cán (mill scale). Cuộn ra lò là thép cuộn cán nóng, nguyên liệu gốc của gần như mọi loại thép dẹt khác.
Cán nguội lấy cuộn cán nóng làm đầu vào, đi thêm ba bước:
- Tẩy gỉ bằng axit để bóc lớp vảy cán — nếu không, vảy sẽ bị ép lún vào mặt thép.
- Cán giảm chiều dày ở nhiệt độ thường. Thép bị biến cứng: bền hơn, cứng hơn, nhưng độ dẻo còn lại giảm mạnh. Cuộn ở trạng thái này gọi là “full hard”, chỉ dùng được cho chi tiết không uốn gấp.
- Ủ mềm rồi cán là (skin-pass): ủ để hồi lại độ dẻo cho dập, chấn; cán là nhẹ một lượt để phẳng mặt và khử hiện tượng chảy không đều khi dập.
Giữa hai loại còn một bậc trung gian: thép cán nóng tẩy gỉ phủ dầu (PO) — cuộn cán nóng qua bể axit rồi phủ dầu, không cán mỏng thêm. PO có bề mặt sạch gần như hàng cán nguội, nhưng chiều dày và dung sai vẫn là của hàng cán nóng.
Bảng so sánh thép cán nóng, PO và cán nguội
| Tiêu chí | Cán nóng (HRC) | Cán nóng tẩy gỉ (PO) | Cán nguội (CRC) |
|---|---|---|---|
| Bề mặt | Vảy cán xanh đen, hơi nhám | Xám sạch, phủ dầu | Sáng mờ, mịn, phủ dầu |
| Dải dày Tấn Quốc cung cấp | 1,2 – 23 mm | 1,2 – 6,0 mm | 0,3 – 3,0 mm |
| Dung sai chiều dày | Rộng nhất | Như cán nóng | Chặt nhất |
| Mép cuộn | Mép cán hoặc mép xén | Như cán nóng | Mép xén thẳng |
| Trạng thái vật liệu | Không biến cứng | Không biến cứng | Ủ mềm (hoặc full hard nếu đặt riêng) |
| Trước khi sơn | Phải phun bi hoặc tẩy gỉ | Chỉ tẩy dầu | Chỉ tẩy dầu |
| Việc hợp nhất | Kết cấu, bản mã, nguyên liệu ống hộp, xà gồ | Chi tiết dập cần sơn, phụ tùng xe | Vỏ tủ điện, đồ gia dụng, chi tiết dập vuốt, nền mạ |
Dải chiều dày lấy theo quy cách đang cung cấp ở các trang thép cuộn cán nóng, thép cuộn cán nóng PO và thép cuộn cán nguội CRC. Dung sai chiều dày không phải một con số chung: hàng cán nóng tra theo JIS G3193, hàng cán nguội tra theo bảng dung sai trong JIS G3141 hoặc EN 10130 — tùy tiêu chuẩn ghi trên CQ của lô. Trong cả hai tiêu chuẩn, dung sai thay đổi theo từng cấp chiều dày và bề rộng, nên đọc đúng ô của quy cách mình đặt.
Khác nhau ở bề mặt
Vảy cán bám khá chắc khi tấm còn nguyên, nhưng bong ra khi tấm bị uốn, chấn hoặc qua vài mùa nắng mưa. Sơn phủ thẳng lên vảy cán thì sơn bám vào vảy chứ không bám vào thép — vảy bong kéo theo mảng sơn. Vì vậy hàng cán nóng cần sơn đẹp và bền luôn phải qua phun bi hoặc tẩy gỉ trước.
Hàng cán nguội và hàng PO bỏ được khâu đó: chỉ cần tẩy lớp dầu chống gỉ là sơn tĩnh điện, sơn nước hay mạ điện đều bám đều. Đổi lại, lớp dầu chỉ bảo vệ trong kho. Tấm cán nguội để hở ngoài trời vài ngày là lên gỉ vàng, nhanh hơn hàng cán nóng vì không còn lớp vảy che.
Khác nhau ở dung sai và độ phẳng
Cán nguội ép thép ở trạng thái rắn qua trục có độ chính xác cao, lực cán kiểm soát được theo từng mét băng, nên chiều dày đều hơn hẳn cả theo chiều dài lẫn bề rộng. Với chi tiết dập hàng loạt, chiều dày lệch nghĩa là khe hở khuôn lệch: tấm dày hơn thì kẹt khuôn, mỏng hơn thì chi tiết bị nhăn. Đó là lý do xưởng dập vỏ tủ điện, thùng máy chọn cán nguội dù tải trọng không cần tới.
Hàng cán nóng có dung sai rộng hơn nhưng với kết cấu thì không thành vấn đề: bản mã 12 mm hay tấm đế 20 mm được tính chịu lực theo chiều dày danh nghĩa, và phần sai lệch đã nằm trong hệ số của tiêu chuẩn thiết kế. Việc cần làm là kiểm chiều dày lô hàng nằm trong bảng dung sai JIS G3193 hoặc tiêu chuẩn ghi trên CQ.
Khác nhau ở cơ tính
Cùng là mác phổ thông, trị số tối thiểu trên giấy của hai loại khá gần nhau:
| Mác | Tiêu chuẩn | Loại | Bền kéo tối thiểu |
|---|---|---|---|
| SPHC | JIS G3131 | Cán nóng, dùng chung | 270 N/mm² |
| SPCC | JIS G3141 | Cán nguội, dùng chung | 270 N/mm² |
| SS400 | JIS G3101 | Cán nóng, kết cấu | Giới hạn chảy tối thiểu 245 MPa ở chiều dày đến 16 mm |
Khác biệt nằm ở trạng thái vật liệu. Hàng cán nguội đã ủ mềm dẻo đều, hợp dập vuốt; các mác cấp dập sâu như SPCD (JIS G3141) hay DC03 (EN 10130) chịu biến dạng lớn mà không rách. Hàng full hard thì ngược lại — cứng, bền, nhưng chấn gấp dễ nứt. Khi đặt cán nguội cho chi tiết chấn, dập, cần ghi rõ mác và trạng thái ủ mềm ngay trong đơn hàng rồi đối chiếu với CQ khi nhận.
Thép cán nóng dùng cho kết cấu chịu lực thì chọn theo mác kết cấu như SS400, Q235B, không chọn theo loại bề mặt. Cần hiểu con số trong tên mác, xem bài tiêu chuẩn thép tấm SS400, Q345B, A36.
Chọn loại nào cho việc gì
- Kết cấu thép, bản mã, tấm đế, sàn, nguyên liệu cắt CNC dày: cán nóng. Dày trên 3 mm thì gần như chỉ có hàng cán nóng.
- Chi tiết mỏng cần sơn, cần sạch mặt mà dày quá dải cán nguội: PO — ví dụ khung xe, giá đỡ, vỏ thiết bị dày 3 – 6 mm. Xem thép tấm cán nóng PO.
- Vỏ tủ điện, thùng máy, nội thất kim loại, chi tiết dập vuốt, nền cho mạ kẽm – mạ màu: cán nguội. Dạng tấm cắt sẵn xem thép tấm cán nguội.
- Hạng mục ngoài trời, không sơn: không chọn cán nguội trần. Dùng hàng mạ hoặc mạ kẽm nhúng nóng sau gia công.
Một mẹo nhỏ khi bóc vật tư: chi tiết dày 1,2 – 3,0 mm nằm trong vùng chồng lấn của cả ba loại. Cần dung sai chặt, mặt đẹp để sơn tĩnh điện thì cán nguội; cần sơn nhưng không khắt khe dung sai thì PO; chỉ cần chịu lực và sẽ phun bi cả kết cấu thì cán nóng.
Mua dạng cuộn hay dạng tấm
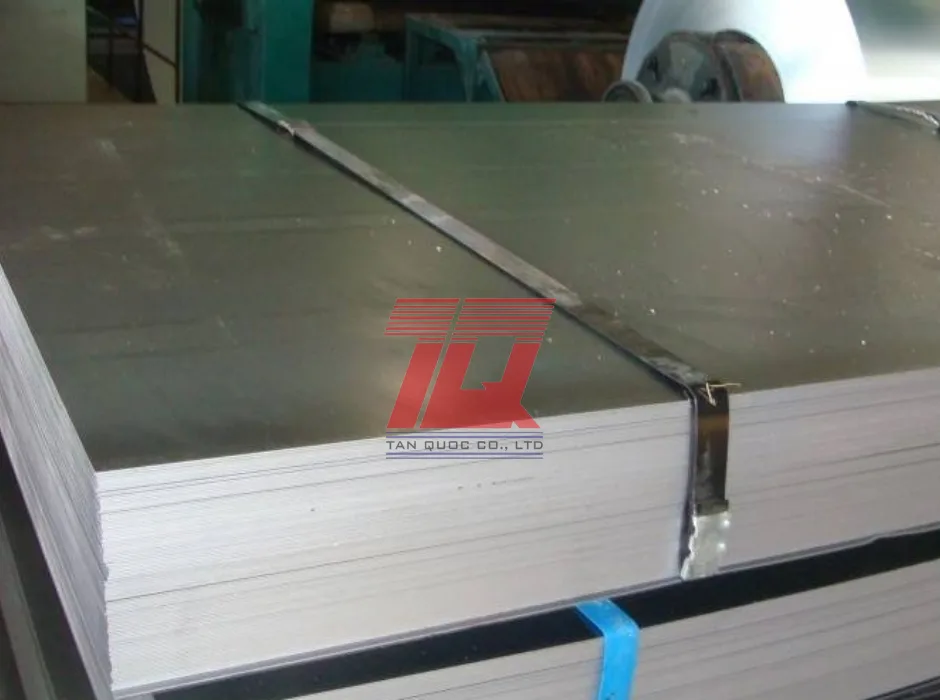
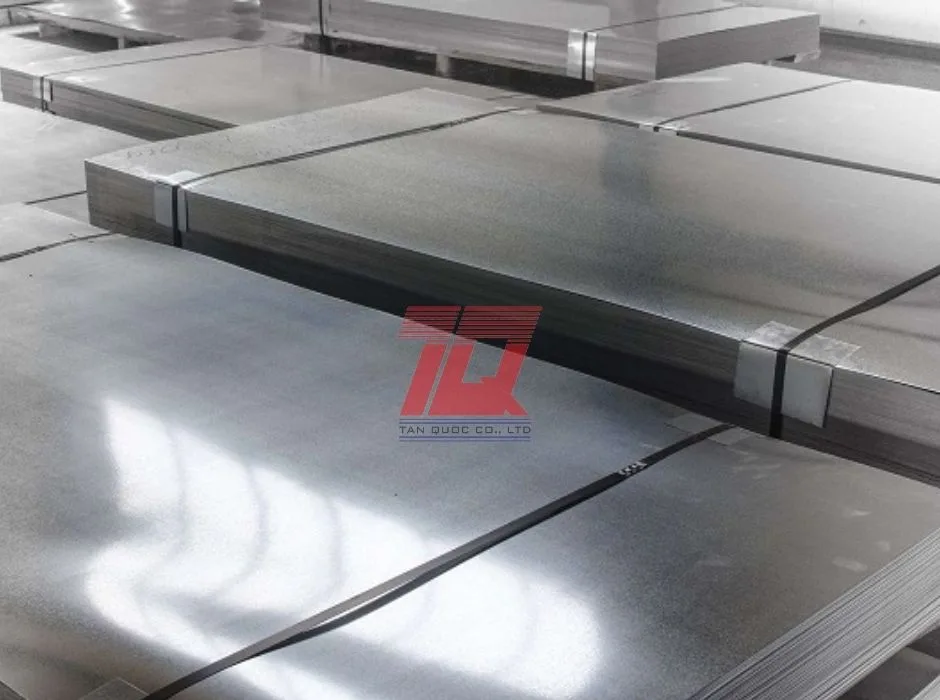
Cuộn hợp với xưởng tự xả hoặc cần chiều dài lạ; tấm hợp với đơn lẻ, cắt ngay. Tấn Quốc vận hành dây chuyền xả cuộn tại nhà máy KCN Hòa Khánh: cắt tấm dài 1 – 12 m, xả băng khổ 20 – 1.500 mm, nhận cuộn cán nóng dày 1,2 – 23 mm. Cuộn cán nguội cũng được xả thành tấm hoặc xả băng theo khổ. Quy trình từng bước xem bài xả cuộn, nắn thẳng và cắt tấm.
Câu hỏi thường gặp
Thép cán nguội có bền hơn thép cán nóng không?
Hàng full hard thì bền hơn nhờ biến cứng, nhưng hàng cán nguội thương mại đã ủ mềm có bền kéo tối thiểu ngang hàng cán nóng dùng chung — cùng 270 N/mm² với SPCC theo JIS G3141 và SPHC theo JIS G3131. Cán nguội hơn ở độ chính xác và bề mặt, không phải ở sức chịu tải.
Nhìn bằng mắt phân biệt thế nào?
Cán nóng có màu xanh đen hoặc xám sẫm, sờ hơi nhám, mép có thể còn gợn. Cán nguội sáng mờ, mịn, phủ dầu, mép xén thẳng. PO xám sạch như cán nguội nhưng thường dày hơn. Chắc nhất vẫn là đọc mác và tiêu chuẩn trên CQ.
Thép cán nguội hàn được không?
Hàn được, vì là thép cacbon thấp. Cần tẩy dầu trước khi hàn và chỉnh dòng hàn cho tấm mỏng để không cháy thủng.
Có cần CO, CQ khi mua thép cuộn không?
Nên có. Tại Tấn Quốc, từng lô hàng đi kèm CO (chứng nhận xuất xứ) và CQ (chứng nhận chất lượng). Đối chiếu mác thép và tiêu chuẩn ghi trên CQ với yêu cầu trong bản vẽ trước khi đưa vào gia công.
Cần tư vấn chọn loại thép dẹt
Gửi chi tiết cần làm — chiều dày, bề mặt yêu cầu, có dập, chấn hay sơn không — qua trang liên hệ, phòng kinh doanh phản hồi trong 2 giờ làm việc và gợi ý loại cuộn, tấm phù hợp. Không có khối lượng đặt tối thiểu, nhận từ vài tấm lẻ tới đơn dự án.
Nguồn và phiên bản tiêu chuẩn
Bài chỉ nêu trị số cơ tính ở chỗ có ghi số hiệu tiêu chuẩn ngay tại câu; đó là mức tối thiểu của tiêu chuẩn, không phải số đo của một lô cụ thể. Dung sai chiều dày không chép trị số: tra trong chính tiêu chuẩn kích thước ghi trên CQ của lô. Dải chiều dày, khổ và mác thép cung cấp lấy từ các trang sản phẩm của website. Tiêu chuẩn chưa có liên kết là vì chưa mở và đọc được trang hồ sơ công khai của chúng.
- JIS G3131 — thép tấm và băng thép cacbon cán nóng (mác SPHC, SPHD)
- JIS G3141 — thép tấm và băng thép cacbon cán nguội (mác SPCC, SPCD)
- JIS G3193 — thép tấm và băng thép cán nóng: hình dạng, kích thước, khối lượng và dung sai cho phép — Nơi tra dung sai chiều dày của thép tấm, thép cuộn cán nóng.
- JIS G3101 — thép cán dùng cho kết cấu thông thường (mác SS400)
- EN 10130 — thép dẹt cacbon thấp cán nguội dùng tạo hình nguội (mác DC01, DC03)
Bài đăng ngày 28/09/2026, rà lại số liệu ngày 28/09/2026.
Thép Tấn Quốc
Nhà cung cấp thép hình, thép tấm, ống đúc, thép ray và gia công thép tại Đà Nẵng từ 2002. Hotline 0393 295 305.